МЕНЮ
Специально разработанные базовые решения для интеллектуальных мастерских ускоряют интеллектуальную и цифровую трансформацию вашего предприятия.
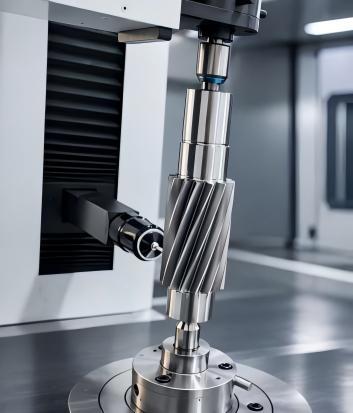
Следовательно, в области контроля валов происходит переход от традиционных контактных измерений к высокоскоростным, неразрушающим и интеллектуальным бесконтактным методам контроля.
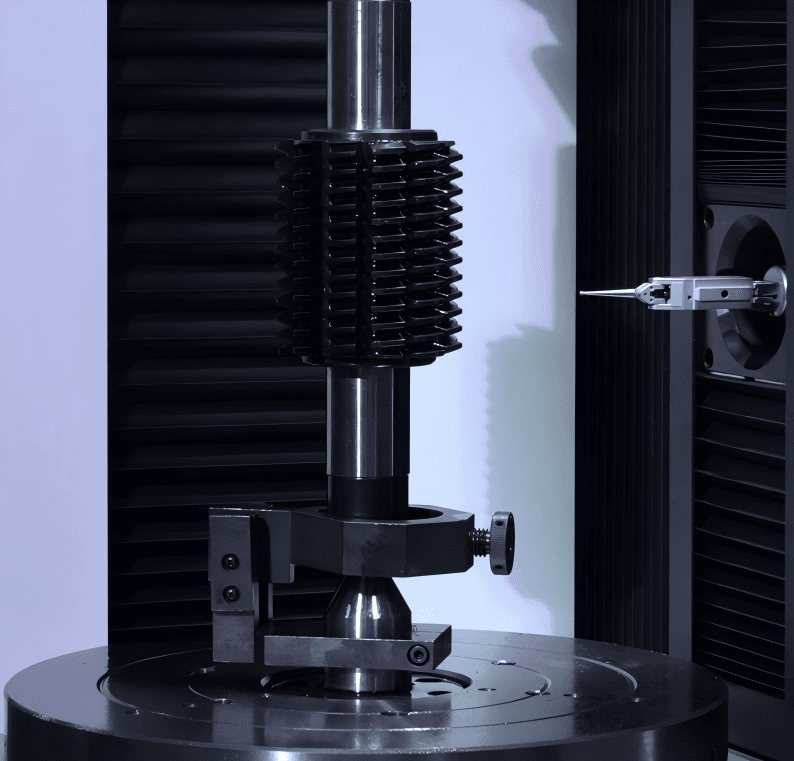
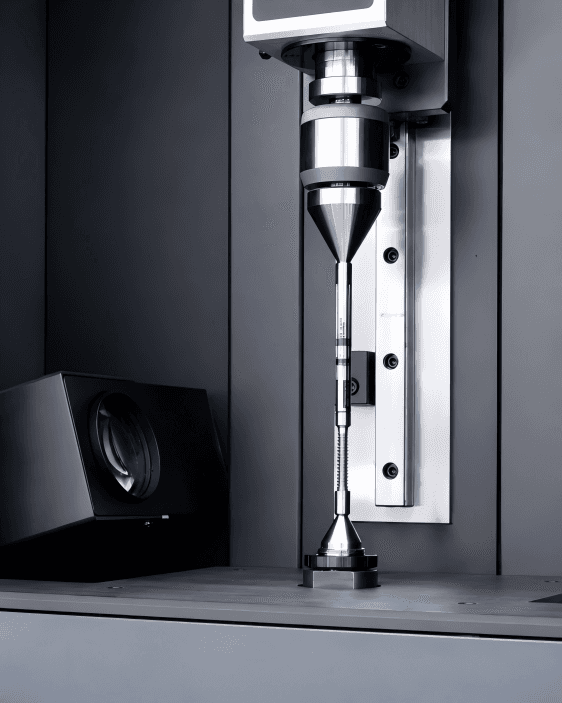
Для решения проблемы, с которой сталкиваются производители зубофрезерных резцов, — когда «резцы проходят проверку, но результаты обработки колеблются», — компания DILAMA представила измерительный центр для зуборезных резцов ECON 30.
Поверхность зуба червяка пространственно разворачивается вдоль направления спирали со сложными вариациями шага. Традиционные измерительные приборы для зубчатых передач предназначены для эвольвентных цилиндрических передач и с трудом могут измерять такие пространственно изогнутые поверхности. Измерительный центр ECON 30, работающий на основе четырехкоординатной измерительной системы, приводит в движение щуп для выполнения поточечного отбора проб в соответствии с теоретической моделью. Это позволяет проводить измерения и комплексную оценку точности профиля зубьев червяка, спирали, шага и радиального биения за одну установку.
Вал со шпонкой передает крутящий момент и фиксирует положение вращения за счет посадки между шпонкой и шпоночным пазом — это наиболее распространенное соединение на валах двигателей, приводных валах, валах шестерен и других вращающихся механизмах.
Резьба — наиболее широко используемая структура для передачи и крепления в машиностроении — от автомобильных крепежных элементов и медицинских винтов для костей до миниатюрных ходовых винтов, червячных передач и планетарных роликовых винтов, лежащих в основе современных человекоподобных роботов. Однако спиральная геометрия резьбы является общей технической сложностью как для оптического, так и для контактного измерения, и традиционные методы оказываются неэффективными при работе с миниатюрной высокоточной резьбой.
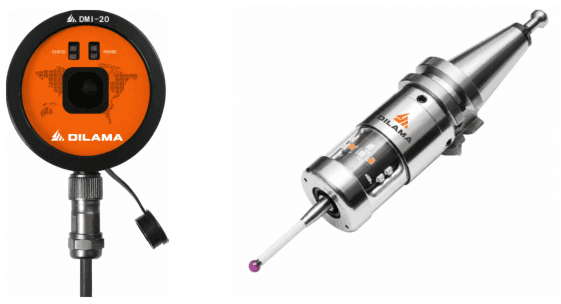
Для решения двойной проблемы колебаний припуска на заготовку и ручной центровки, в станках серии DMP используется контактный датчик, всенаправленная оптическая или беспроводная связь, а также алгоритмы предварительного сканирования непосредственно в станке. Перед обработкой он автоматически определяет фактический припуск на заготовку и динамически корректирует систему координат обработки, так что инструмент выполняет резку в соответствии с реальным состоянием заготовки, а не только на основе теоретических данных чертежа.
Главная
Продукт
Сервис
Пользователь
Запрос