I. Отраслевой контекст и проблемы, связанные с измерениями
Шпоночный вал передает крутящий момент и фиксирует положение вращения за счет посадки шпонки в шпоночный паз — наиболее распространенного соединения на валах двигателей, приводных валах, валах шестерен и других вращающихся механизмах. Ширина, глубина, высота и точность положения шпоночного паза определяют, как шпонка устанавливается и насколько плавно работает привод: слишком мелкий паз не позволяет шпонке правильно зафиксироваться; слишком глубокий паз приводит к раскачиванию шпонки в пазу и вызывает вибрацию и шум. А поскольку шпоночный паз утоплен в поверхность вала, именно здесь возникают проблемы как при оптическом, так и при ручном осмотре. В отрасли часто встречаются три проблемы:
Пол замочной скважины скрыт, поэтому его глубину невозможно надежно измерить.
Обе боковые стенки перекрывают дно паза. Измерение контура с подсветкой фиксирует только силуэт устья паза — истинный профиль дна и радиусы его углов никогда не отображаются на изображении, и каждое измерение глубины сопряжено с неоднозначностью. Отклонение от допуска по глубине обычно проявляется только при сборке в виде вибрации станка, шума или даже поломки шпонки.
Глубина проверяется вручную с помощью измерительных приборов, из-за чего страдает однородность.
Глубина обычно измеряется вручную с помощью таких инструментов, как штангенциркули и калибровочные штифты: выравнивание на ощупь, считывание на глаз. Результаты различаются между операторами и между партиями, поэтому целесообразны только выборочные проверки. При времени, затрачиваемом на изготовление одной детали, ручное измерение не успевает за темпами производства, и отдельные детали, выходящие за пределы допуска, остаются незамеченными.
Детали измеряются поштучно на отдельных измерительных приборах, и базовая точка смещается.
Ширина, глубина, высота и положение относятся к разным параметрам и разным станциям. Каждая повторная зажимка и каждое перемещение между станками добавляют к результату погрешность повторного позиционирования; в случае шпоночного паза с узкими допусками это само по себе может исчерпать почти весь допустимый диапазон допусков. В итоге показания оказываются разбросанными по бумажным документам, которые невозможно отследить до конкретной детали или партии.
II. Решение: Оптический измерительный прибор для измерения валов серии DSMY (со встроенным датчиком белого света )
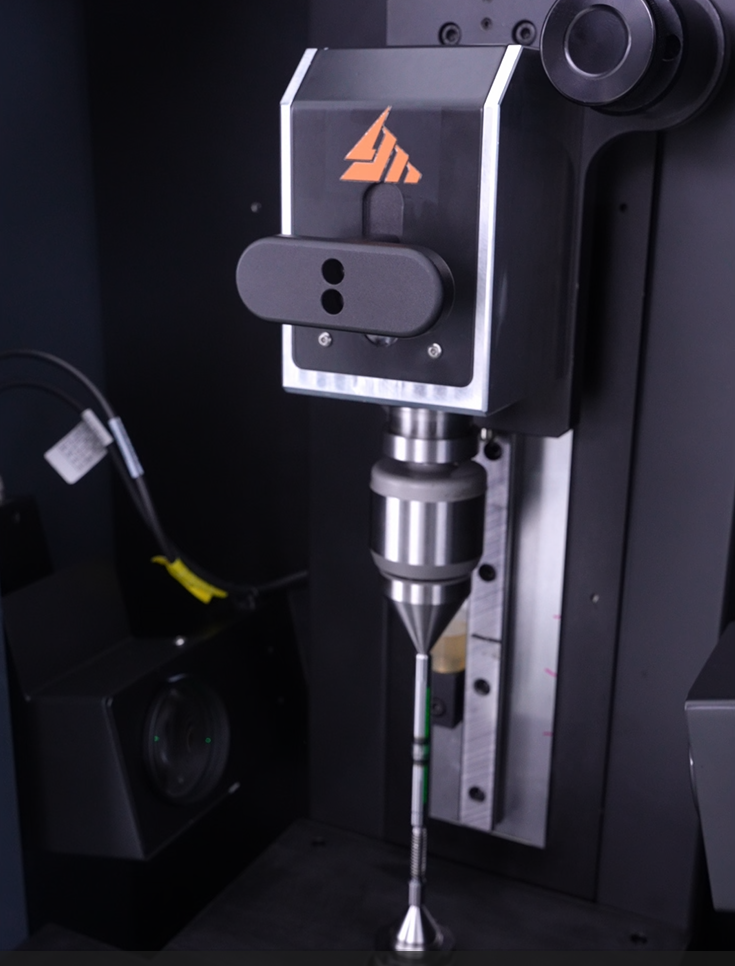
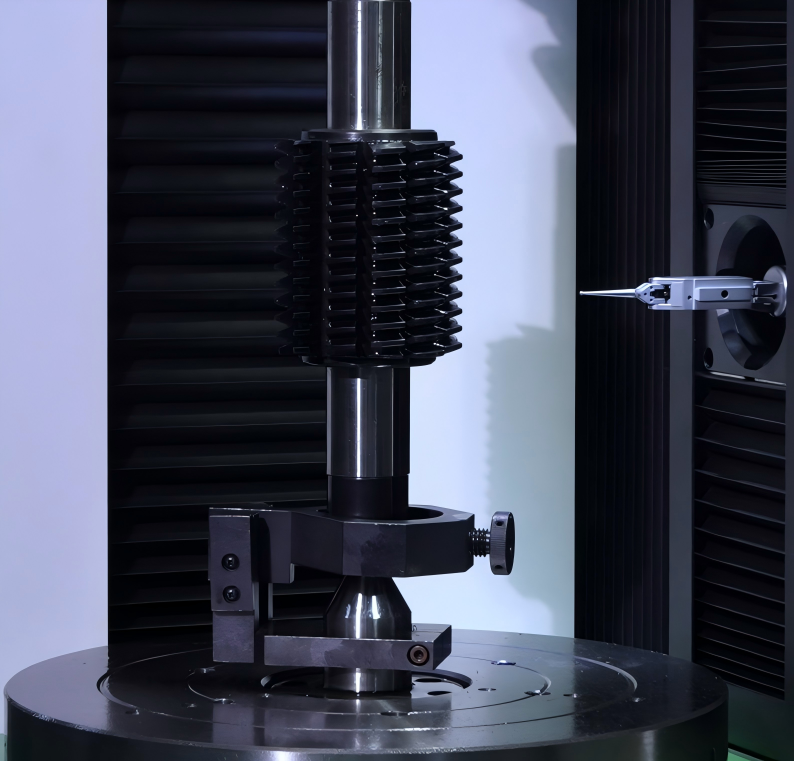
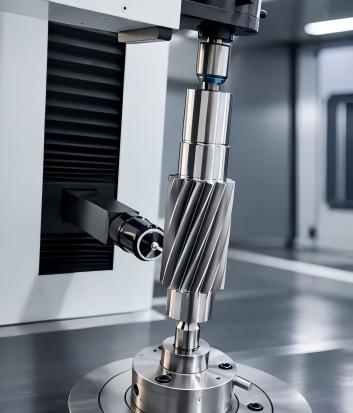
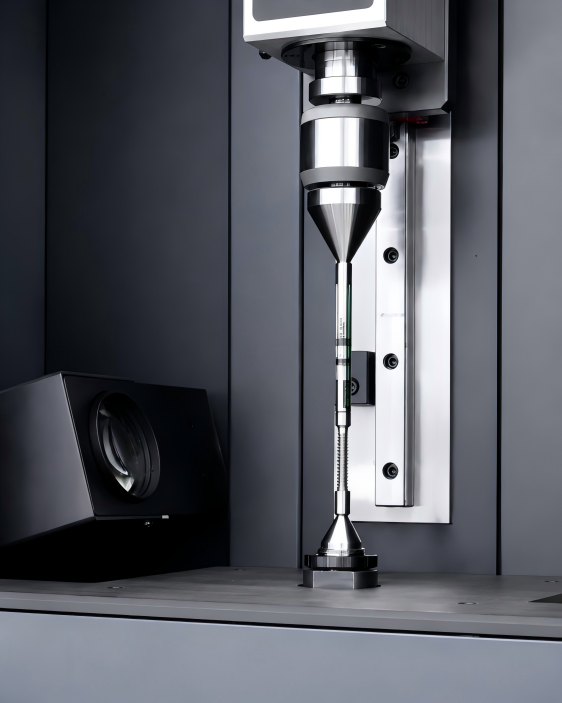
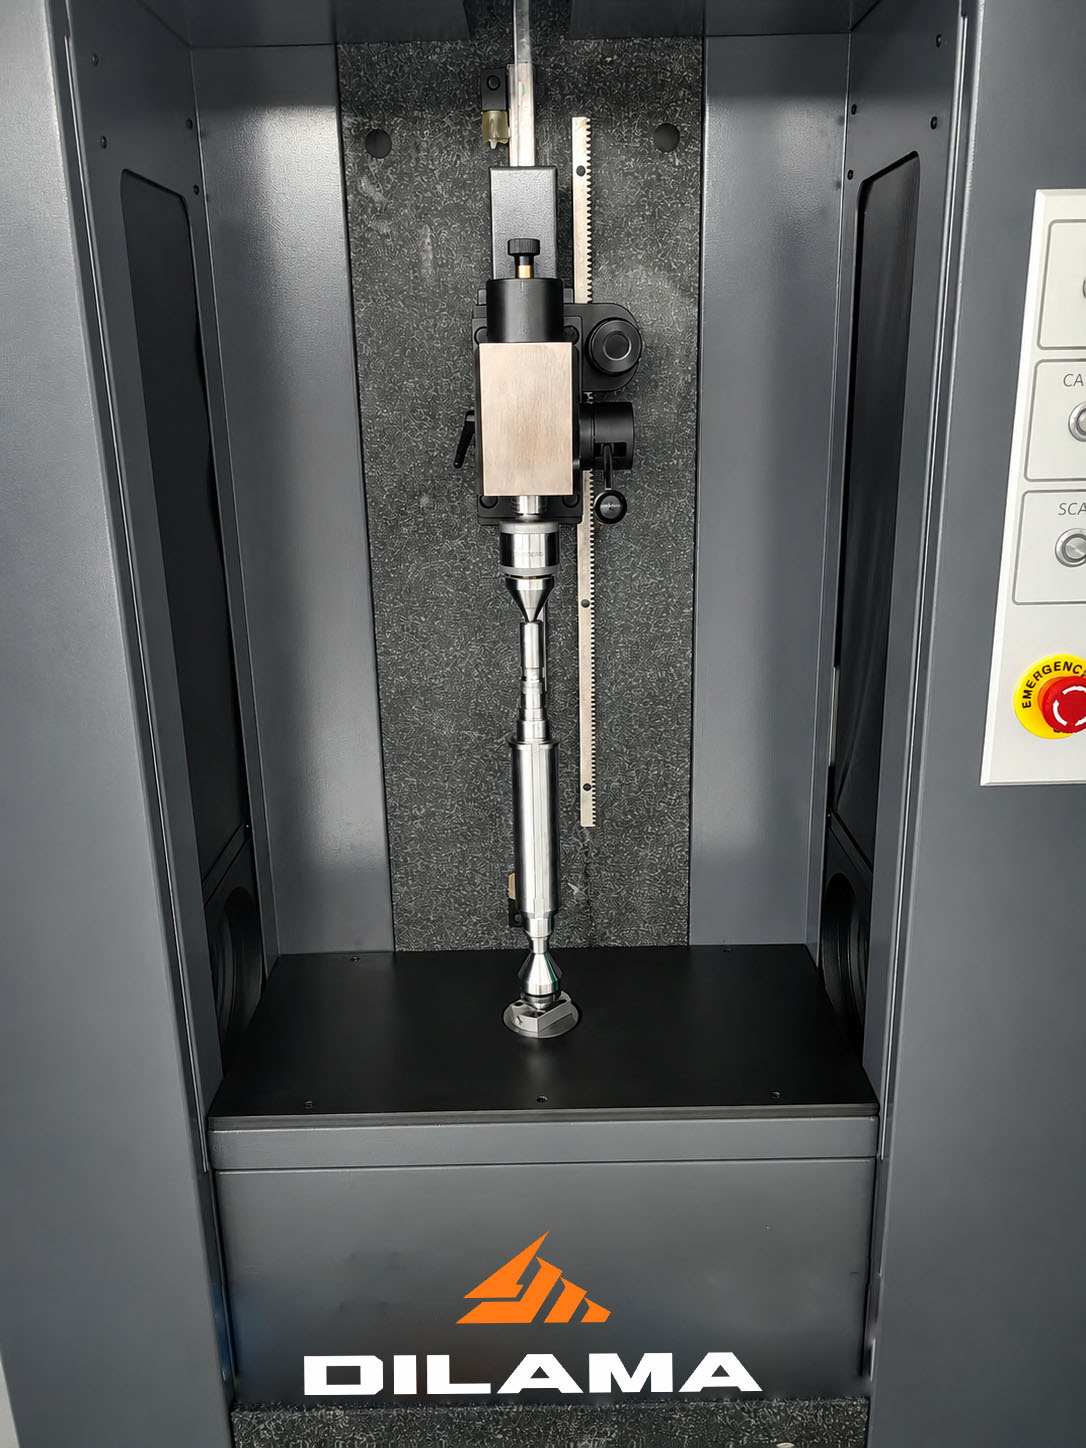
Серия DSMY решает все три проблемы — скрытое дно шпоночного паза, контроль на основе выборки и фрагментарные измерения — с помощью комбинированной сенсорной системы: бителецентрической оптики, 25-мегапиксельной сканирующей камеры и зонда белого света. Зонд белого света точно калибруется совместно с оптической системой в одной системе координат. По мере вращения заготовки система одновременно регистрирует угол поворота и значение радиуса, создавая профиль шпоночного паза в полярных координатах, по которому измеряются ширина, глубина и высота шпоночного паза за один зажим, полностью бесконтактно. Три возможности напрямую связаны с тремя проблемами: зонд белого света позволяет увидеть дно шпоночного паза, сканирующая камера превращает выборку в 100% контроль, а однократный зажим в сочетании с программным обеспечением исключает вращение между станциями и замыкает цикл обработки данных.
Измерение параметров с помощью зонда с белым светом — пол больше не скрыт; ширина, глубина и высота определяются за один проход.
Точно откалиброванный совместно с оптической системой, зонд белого света синхронно регистрирует угол поворота и значение радиуса во время вращения заготовки, генерируя полярные координаты шпоночного паза и напрямую считывая ширину, глубину и высоту. Это заменяет вращение с помощью ручных измерительных приборов и автономные проверки на координатно-измерительных машинах — без касания стенок паза или нанесения отметок на поверхность.
25- мегапиксельная камера с сканированием области — полная проверка за секунды, повторяемая проверка детали за деталью.
26- Двунаправленная телецентрическая съемка не создает перспективных искажений. Камера сканирует более 1000 независимых окружностей за один оборот и выполняет измерение шпоночных пазов — вместе с диаметрами валов, подшипниковых шеек и торцевых поверхностей — за считанные секунды. Работая с разрешением 0,0001 мм, она поддерживает постоянную плотность точек без интерполяции, поэтому результаты не зависят от оператора или партии. 100% контроль качества заменяет выборочные проверки.
Один зажим плюс контур обработки данных Haycise — все элементы находятся в одной системе координат, и данные можно отследить.
Шпоночный паз, наружный диаметр и посадочные места подшипников измеряются за один цикл зажима в рамках одной координатной системы, что исключает ошибки повторного позиционирования при перемещении между станками. Гранитное основание станка с автоматической температурной компенсацией обеспечивает стабильность результатов в реальных условиях цеха. Программное обеспечение Haycise для метрологии гарантирует стабильную оценку кромок благодаря субпиксельному извлечению кромок с точностью до 0,1 мкм, автоматически архивирует данные с защитой от несанкционированного доступа, поддерживает анализ SPC и интеграцию с MES/Q-DAS, экспортирует отчеты в форматах PDF, dfq и CSV, а также соответствует требованиям заводского аудита и прослеживаемости.
III. Результаты реализации
Точность и неразрушающий контроль
Зонд белого света сканирует в полярных координатах по мере вращения заготовки, поэтому дно шпоночного паза больше не закрывается стенками паза. Ширина, глубина и высота измеряются за один проход, полностью бесконтактно; шпоночный паз и наружный диаметр совпадают в одной системе координат, а результаты являются воспроизводимыми и отслеживаемыми.
Повышение эффективности инспекций
Однократное зажимание и несколько секунд заменяют многопозиционное вращение штангенциркулей, глубиномеров, калибровочных штифтов и координатно-измерительных машин — контроль каждой детали сокращается с минут до секунд. Переналадка не требует повторной настройки приспособлений: достаточно отсканировать код, и соответствующая программа переключится одним нажатием. Подходит как для мелкосерийного производства с широким ассортиментом продукции, так и для контроля всей партии.
Цифровое управление качеством и отслеживаемость
Данные измерений автоматически архивируются с защитой от несанкционированного доступа и поддерживают анализ процессов SPC, а также интеграцию с MES/Q-DAS, создавая полный, отслеживаемый реестр контроля качества, который удовлетворяет требованиям заводских аудитов высококлассных клиентов — замыкая цикл от измерений до обратной связи с процессом.
IV. Применение в промышленности
Типичные области применения включают:
· Валы электродвигателей: проверка шпоночного паза и наружного диаметра валов электродвигателей промышленного и энергетического транспорта.
· Автомобильные карданные валы: проверка шпоночных пазов на валах трансмиссии и приводных валах, опционально в сочетании с проверкой шлицевого соединения.
· Валы редуктора и муфты: измерение параметров посадки по шпонке на участках валов редуктора и отверстиях ступиц муфт.
· Гидравлика, насосы и клапаны: измерение шпоночных пазов и цапф на валах гидравлических насосов и клапанов.
· Станки и общее оборудование: контроль качества валов со шпонками, таких как шпиндели и ходовые винты.
Часто задаваемые вопросы (FAQ)
В: Какой размер шпоночного вала может измерить серия DSMY?
A: Диапазон измерения зависит от модели: компактная модель DSMY203 охватывает диапазон 220 × 30 мм, в то время как в серии максимальная длина измерения составляет 4000 мм, а максимальный диаметр — 280 мм. Возможно изготовление на заказ, от валов микромоторов до валов привода для тяжелых условий эксплуатации.
В: Как зажимается вал со шпонкой без центральных отверстий?
A: Поддерживается центрирование, с возможностью использования трехкулачковых патронов, магнитных пластин, комбинированных центров и автоматической задней бабки. Торцевые поверхности неправильной формы без центрирующих отверстий удерживаются с помощью фасонных центров, а сканирование штрихкода автоматически вызывает соответствующую программу измерения.
В: В условиях мелкосерийного производства с широким ассортиментом продукции мы часто меняем производственные процессы. Замедлит ли контроль качества работу линии?
A: Нет. Для переключения режимов не требуется повторная настройка приспособлений и перепрограммирование — штрихкод, QR-код или RFID-метка автоматически сопоставляются с программой измерения и переключают ее одним касанием. Машина подходит для гибкого мелкосерийного производства различных видов продукции и может быть подключена к автоматической загрузке/выгрузке.