Информация о клиентах и производственные проблемы
Некоторое время назад производитель высокоточных зуборезных инструментов представил технической команде DILAMA реальную производственную проблему:
«Данные контроля качества фрез из одной партии в основном совпадают. Почему же тогда качество зубчатых колес, изготовленных разными заказчиками, все же различается?»
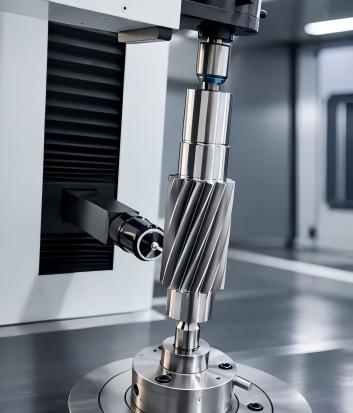
Для производителей зубофрезерных фрез качество инструмента заключается не только в соответствии заводским спецификациям; оно также требует, чтобы инструмент стабильно воспроизводил заданный профиль зуба во время обработки, обеспечивая стабильность качества готовых шестерен. Как основной инструмент в процессе зубообработки, точность профиля зуба, характеристики спирали, однородность зубьев и общая пространственная геометрия зубофрезерной фрезы напрямую определяют точность профиля зуба шестерни, характеристики зацепления и стабильность массового производства.
Традиционный контроль качества зубчатых фрез обычно фокусируется на отдельных геометрических параметрах — таких как профиль зуба, шаг, угол наклона спирали и внешний диаметр — для определения соответствия инструмента проектным требованиям. Однако для высокоточных инструментов проверка соответствия одного параметра техническим условиям не в полной мере отражает фактические возможности инструмента по обработке.
В реальных условиях производства производители по-прежнему могут сталкиваться со следующими проблемами:
Результаты проверки инструмента соответствуют требованиям, однако качество обработанных шестерен колеблется;
Различия в результатах обработки между фрезами одинаковых характеристик затрудняют выявление факторов, влияющих на эти различия;
Когда клиенты сообщают о проблемах с качеством, отсутствует исчерпывающая информация для проведения анализа первопричин.
Следовательно, контроль качества зубофрез должен эволюционировать от простой «проверки соответствия режущего инструмента требованиям» к «анализу того, обладает ли режущий инструмент стабильными обрабатывающими свойствами».
Решение ECON 30 для проверки возможностей обработки зубофрезерным станком
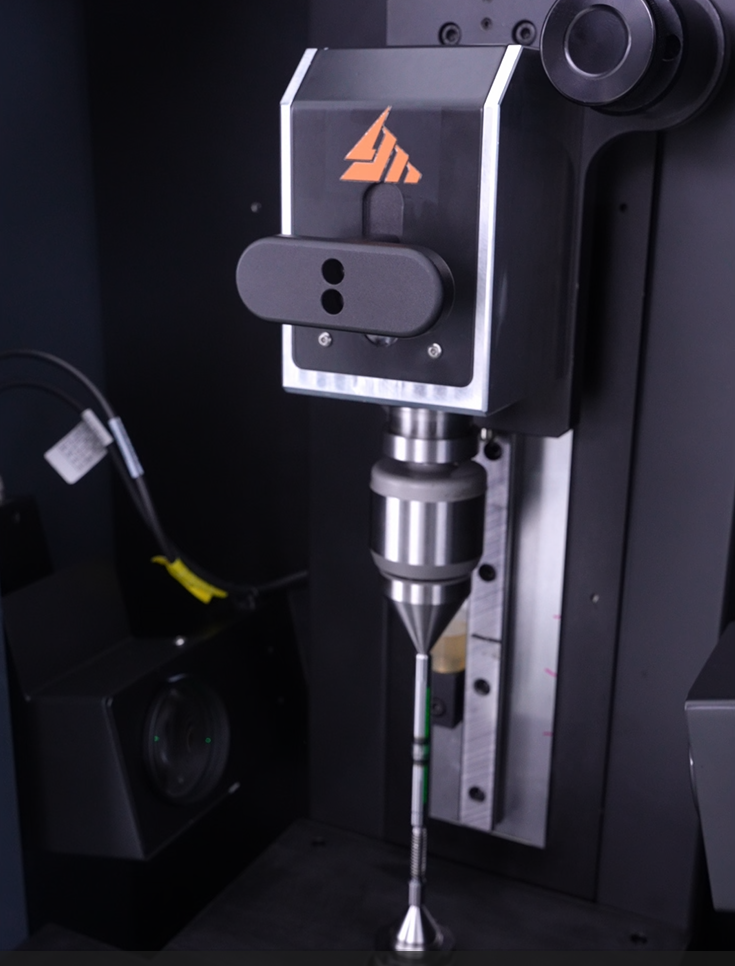
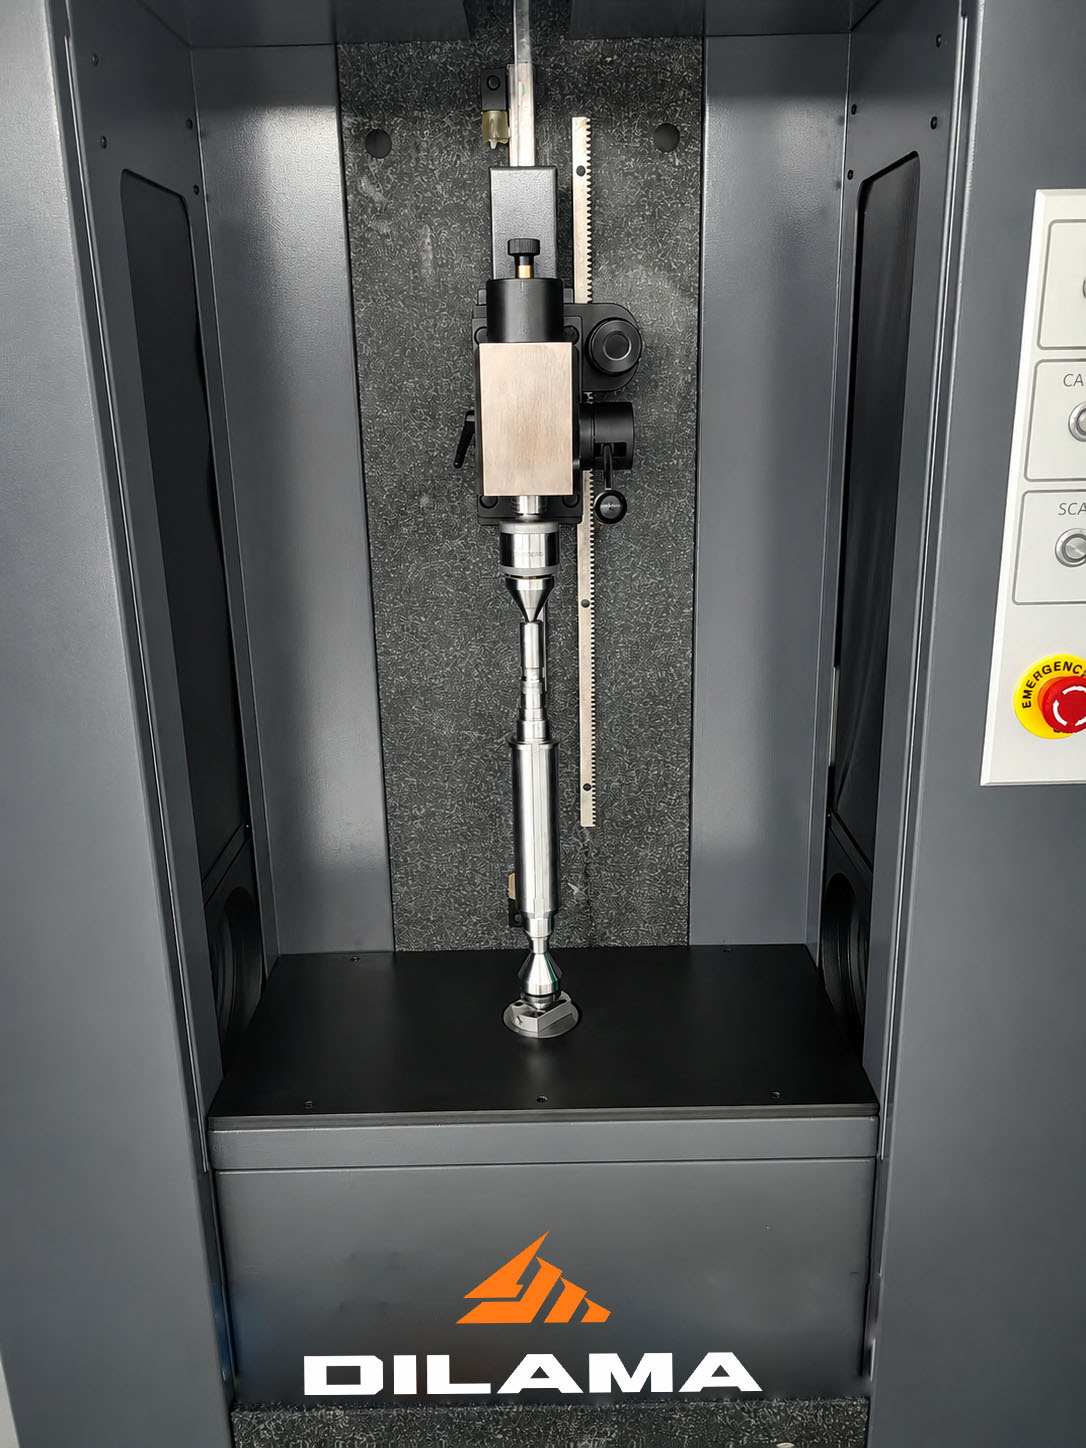
Для решения проблемы, с которой сталкиваются производители зубофрезерных резцов, — когда «резцы проходят проверку, но результаты обработки колеблются», — компания DILAMA представила измерительный центр для зуборезных резцов ECON 30 .
Будучи экономичным центром измерения зубчатых передач, ECON 30 помогает производителям оценивать стабильность инструмента и быстро выявлять ключевые факторы ошибок, влияющие на стабильность обработки, путем измерения фактического состояния рабочей поверхности зубьев фрезы и проведения сравнительного анализа проектных параметров с результатами производства.
Оснащенный четырехкоординатной измерительной системой и высокоточным индуктивным датчиком от TESA (Швейцария) , прибор ECON 30 использует системы прямого привода DDR и технологию линейного привода DDL . В сочетании с полностью замкнутой системой управления траекторией он обеспечивает высокоточное управление движением при измерении сложных поверхностей винтовых зубьев, отвечая требованиям к точности измерений для зуборезных инструментов с многозубчатой структурой и сложной геометрией режущей кромки.
Благодаря единым критериям измерения и анализу корреляции данных, ECON 30 помогает компаниям создать замкнутую систему обработки данных, охватывающую все этапы — от изготовления инструментов до проверки их применения, обеспечивая надежную основу для оценки качества, оптимизации процессов и повышения стабильности партий продукции.
Ценность решения
Благодаря решению ECON 30 для контроля качества зубофрезерных инструментов производители могут перейти от производства инструментов, соответствующих стандартам, к производству инструментов со стабильной производительностью обработки.
Подходит для:
Производители высокоточных зуборезных инструментов
Используется для проверки конструкции зубофрезерных резцов, контроля производственного процесса и окончательной оценки качества с целью повышения стабильности производства.
Такие отрасли производства зубчатых передач, как автомобилестроение, робототехника и производство прецизионных редукторов.
Используется для проверки качества критически важных обрабатывающих инструментов с целью снижения рисков при обработке зубчатых передач, вызванных факторами, связанными с инструментом.
Компании-производители высокотехнологичного оборудования
Повышает надежность процесса изготовления зубчатых передач за счет оптимизации управления данными о качестве инструмента.
Часто задаваемые вопросы
В: Почему качество зубофрезерной насадки нельзя определить исключительно путем визуального контроля размеров?
А: В зубофрезерном станке, используемом для фасонных резцов, геометрические погрешности напрямую влияют на качество обрабатываемой шестерни. Проверка одного параметра отражает лишь локальные характеристики, тогда как комплексная оценка требует анализа множества геометрических факторов для определения общего состояния инструмента.
В: Почему результаты обработки могут отличаться, даже если зубофрезерный станок прошел проверку качества?
А: Результаты обработки зубофрезерным станком зависят не только от отдельных параметров, но и от множества факторов, действующих согласованно. Благодаря анализу корреляции данных в рамках единой системы координат можно более точно определить ключевые факторы, влияющие на стабильность обработки.
В: Каким образом данные измерений ECON 30 могут помочь оптимизировать производство зубофрезерных насадок?
А: Результаты измерений могут быть использованы для анализа источников ошибок при изготовлении инструментов и предоставления обратной связи процессам проектирования, обработки и переточки, помогая компаниям создать более комплексную систему контроля качества инструментов.