I. Antecedentes del sector y desafíos de la medición
Un eje con chaveta transmite par y fija la posición de rotación mediante el ajuste entre la chaveta y su ranura, la conexión más común en ejes de motor, ejes de transmisión, ejes de engranajes y otra maquinaria rotativa. El ancho, la profundidad, la altura y la precisión de la posición de la ranura determinan cómo se carga la chaveta y con qué suavidad funciona la transmisión: si la ranura es demasiado superficial, la chaveta no se asienta correctamente; si es demasiado profunda, la chaveta oscila en la ranura y produce vibraciones y ruido. Y debido a que la ranura está empotrada en la superficie del eje, es precisamente donde presentan dificultades tanto la inspección óptica como la manual. En toda la industria, se repiten tres problemas:
El fondo de la ranura de la llave está oculto, por lo que no se puede medir la profundidad con precisión.
Ambas paredes laterales bloquean la parte inferior de la ranura. La medición de contorno retroiluminada solo captura la silueta de la boca de la ranura; el perfil real del piso y sus radios de esquina nunca aparecen en la imagen, y cada lectura de profundidad es ambigua. Una profundidad fuera de tolerancia generalmente no se manifiesta hasta el ensamblaje, en forma de vibraciones de la máquina, ruido o incluso una chaveta rota.
La profundidad se comprueba manualmente con medidores, lo que repercute negativamente en la uniformidad.
La profundidad se suele medir manualmente con herramientas como calibradores de profundidad y pasadores de calibración: la alineación se realiza al tacto y la lectura a simple vista. Los resultados varían entre operarios y entre lotes, razón por la cual solo son prácticas las comprobaciones puntuales. A razón de minutos por pieza, la medición manual no puede seguir el ritmo de la producción, y algunas piezas que no cumplen con las tolerancias se escapan.
Las características se miden pieza por pieza en calibres separados, y el punto de referencia varía.
El ancho, la profundidad, la altura y la posición corresponden a diferentes calibres y estaciones. Cada ajuste y cada cambio de máquina incrementa el error de posicionamiento; en una chaveta de tolerancia estrecha, esto por sí solo puede consumir casi todo el margen de tolerancia. Las lecturas terminan dispersas en registros en papel que no se pueden rastrear hasta una pieza o lote específico.
II. Solución: Máquina de medición óptica de ejes serie DSMY ( sonda de luz blanca integrada)
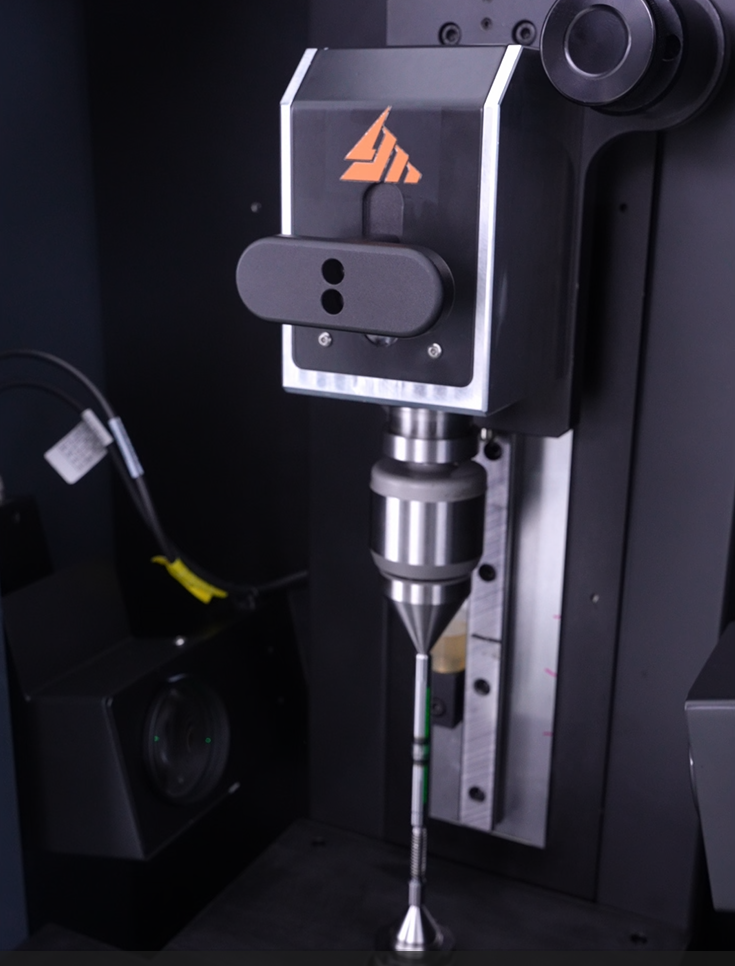
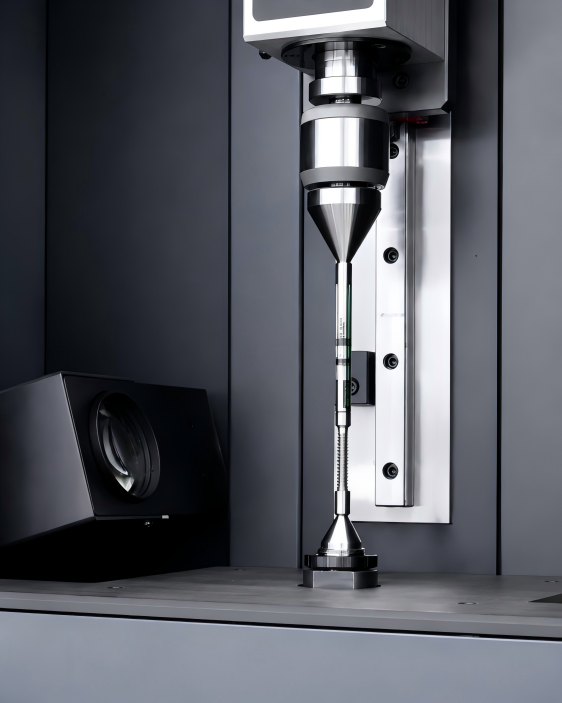
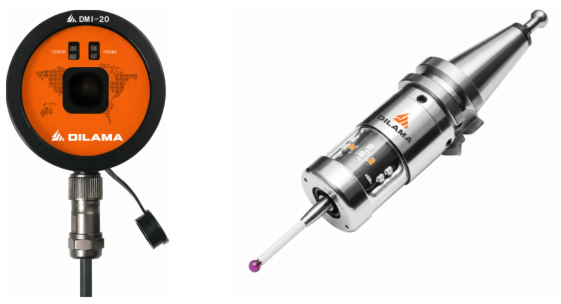
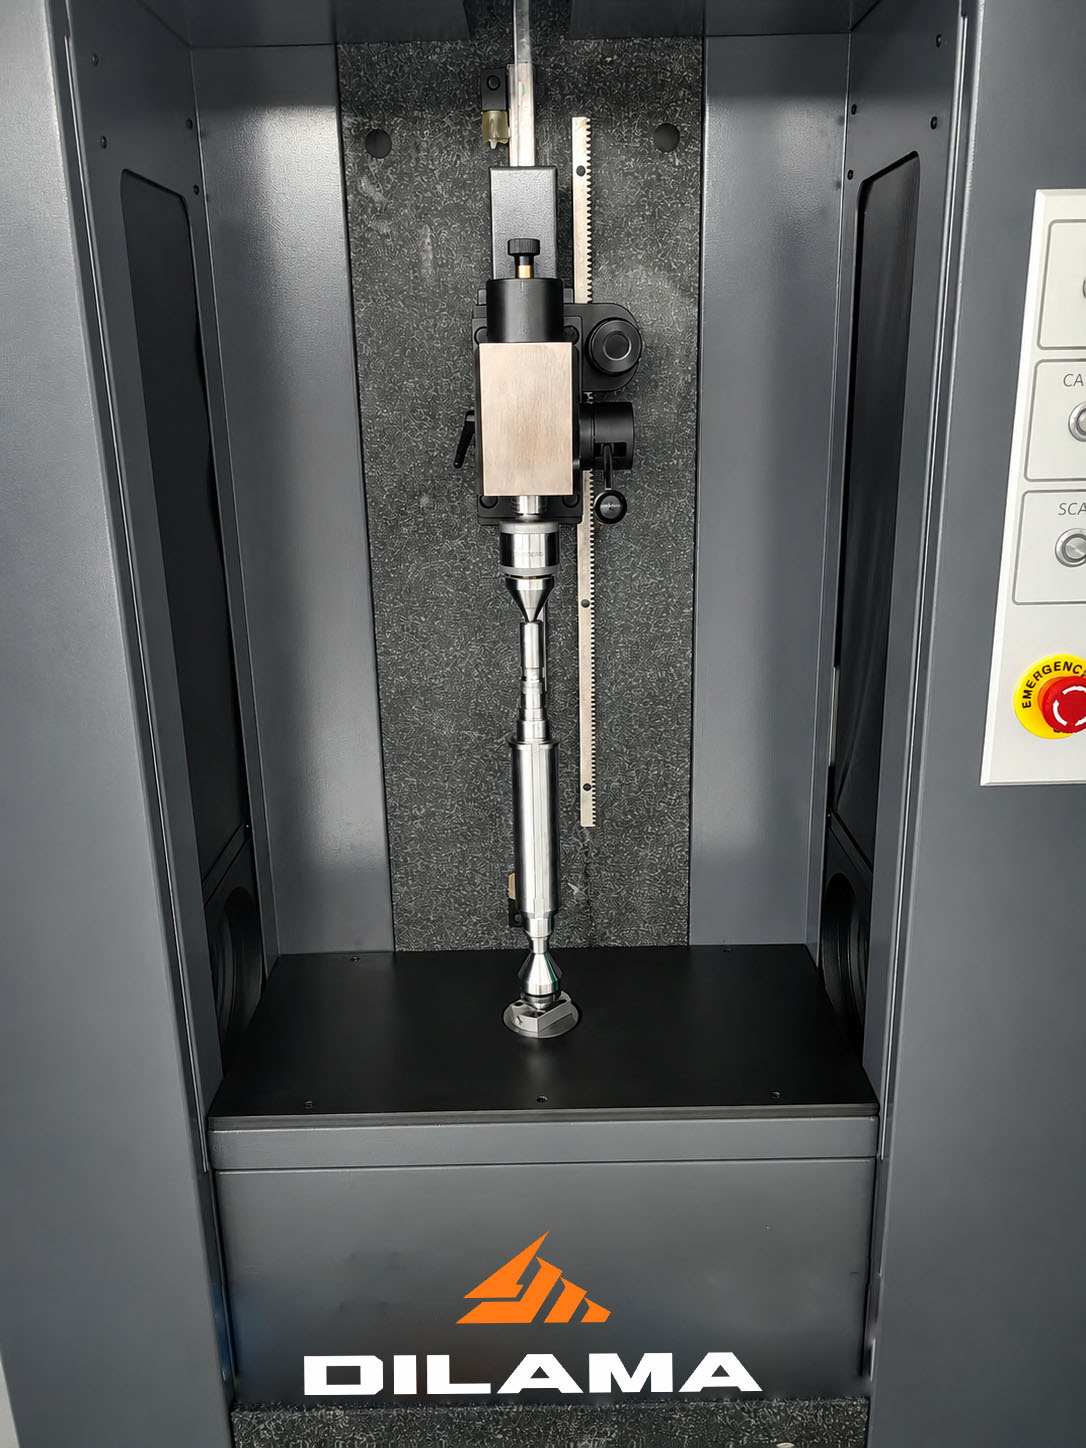
La serie DSMY resuelve los tres problemas —un fondo de chavetero oculto, verificación basada en muestreo y medición fragmentada— con una configuración de sensor compuesta: óptica bi-telecéntrica, una cámara de escaneo de área de 25 megapíxeles y una sonda de luz blanca. La sonda de luz blanca está calibrada con precisión junto con el sistema óptico en un mismo sistema de coordenadas. A medida que la pieza gira, el sistema registra el ángulo de rotación y el radio simultáneamente, y genera un perfil de coordenadas polares del chavetero, a partir del cual se miden el ancho, la profundidad y la altura del chavetero en una sola sujeción, sin contacto alguno. Tres funciones se corresponden directamente con los tres problemas: la sonda de luz blanca permite visualizar el fondo del chavetero, la cámara de escaneo de área convierte el muestreo en una inspección completa, y la sujeción única, junto con el software, elimina la rotación entre estaciones y cierra el ciclo de datos.
Medición compuesta con sonda de luz blanca: el suelo ya no está oculto; el ancho, la profundidad y la altura se obtienen en una sola pasada.
Calibrada con precisión junto con el sistema óptico, la sonda de luz blanca registra sincrónicamente el ángulo de rotación y el radio mientras la pieza gira, generando las coordenadas polares de la ranura y midiendo directamente el ancho, la profundidad y la altura. Esto reemplaza la rotación mediante calibres manuales y las comprobaciones con máquinas de medición por coordenadas (MMC) fuera de línea, sin tocar las paredes de la ranura ni marcar la superficie.
25- Cámara de escaneo de área de megapíxeles: inspección completa en segundos, repetible pieza por pieza.
26- La imagen bi-telecéntrica no produce distorsión de perspectiva. La cámara escanea más de 1000 círculos independientes en una sola rotación y completa la medición de chaveteros —junto con diámetros de ejes, muñones de cojinetes y caras de extremo— en segundos. Con una escala de resolución de 0,0001 mm, mantiene una densidad de puntos constante sin interpolación, por lo que los resultados no se ven afectados por el operador ni por el lote. La inspección al 100 % reemplaza las comprobaciones puntuales.
Un único sistema de sujeción más el bucle de datos de Haycise: todas las características se encuentran en el mismo sistema de coordenadas y los datos son rastreables.
La chaveta, el diámetro exterior y los asientos de los cojinetes se miden en una sola sujeción bajo un mismo sistema de coordenadas, eliminando los errores de posicionamiento repetidos al cambiar de máquina. Una base de granito con compensación automática de temperatura mantiene los resultados estables en un entorno de taller real. El software de metrología Haycise garantiza una evaluación precisa de los bordes mediante la extracción de bordes subpíxel a nivel de 0,1 μm, archiva los datos automáticamente con protección contra manipulaciones, admite análisis SPC e integración MES/Q-DAS, exporta informes en formato PDF, dfq y CSV, y cumple con los requisitos de auditoría de fábrica y trazabilidad.
III. Resultados de la implementación
Inspección precisa y no destructiva
La sonda de luz blanca escanea en coordenadas polares mientras la pieza gira, de modo que el fondo del chavetero ya no queda oculto por las paredes de la ranura. El ancho, la profundidad y la altura se miden en una sola pasada, sin contacto alguno; el chavetero y el diámetro exterior se alinean en el mismo sistema de coordenadas, y los resultados son repetibles y trazables.
Mejora de la eficiencia de las inspecciones
Un simple ajuste y unos segundos reemplazan la rotación en múltiples estaciones con calibradores, medidores de profundidad, pasadores de calibración y máquinas de medición por coordenadas (MMC): la inspección de cada pieza se reduce de minutos a segundos. El cambio no requiere reconfigurar el dispositivo: basta con escanear el código y el programa correspondiente se activa con un solo toque. Es ideal tanto para series pequeñas con alta variedad de productos como para la inspección de lotes completos.
Gestión de la calidad digital y trazabilidad
Los datos de medición se archivan automáticamente con protección contra manipulaciones y son compatibles con el análisis de procesos SPC y la integración MES/Q-DAS, lo que permite crear un registro de control de calidad completo y trazable que satisface las auditorías de fábrica de clientes de alta gama, cerrando el ciclo desde la medición hasta la retroalimentación del proceso.
IV. Aplicaciones industriales
Las aplicaciones típicas incluyen:
· Ejes de motor: comprobaciones de chaveteros y de referencia del diámetro exterior en ejes de motor de vehículos industriales y de nueva energía.
· Ejes de transmisión automotrices: inspección de chaveteros en ejes de transmisión y ejes motrices, opcionalmente combinada con verificación de pasadores sobre estrías.
· Ejes de engranajes y acoplamientos: medición de la chaveta en las secciones del eje de la caja de engranajes y en los orificios del cubo del acoplamiento.
· Sistemas hidráulicos, bombas y válvulas: medición de chaveteros y muñones en ejes de bombas y válvulas hidráulicas
· Máquinas herramienta y maquinaria en general: inspección de calidad de ejes chavetados, como husillos y tornillos de avance.
Preguntas frecuentes (FAQ)
P: ¿Qué tamaño de eje con chaveta puede medir la serie DSMY?
A: El rango de medición depende del modelo: el modelo compacto DSMY203 cubre 220 × 30 mm, mientras que la serie se extiende hasta una longitud máxima de medición de 4000 mm y un diámetro máximo de 280 mm. Se ofrecen tamaños personalizados, desde ejes de micromotores hasta ejes de transmisión de alta resistencia.
P: ¿Cómo se sujeta un eje con chaveta sin orificios centrales?
A: Se admite la sujeción central, con mandriles de tres mordazas opcionales, placas magnéticas, puntos combinados y un contrapunto automático. Las caras de extremo irregulares sin orificios centrales se sujetan con puntos de forma, y un escaneo de código de barras recupera automáticamente el programa de medición correspondiente.
P: En la producción de lotes pequeños y con gran variedad de productos, realizamos cambios frecuentes. ¿Ralentizará la línea la inspección?
R: No. El cambio no requiere reconfiguración ni reprogramación del dispositivo: un código de barras, un código QR o una etiqueta RFID se asocian automáticamente al programa de medición y lo activan con un solo toque. La máquina es ideal para la producción flexible de lotes pequeños con múltiples variedades y puede conectarse a sistemas automáticos de carga y descarga.