1. Antecedentes del sector y desafíos de la medición
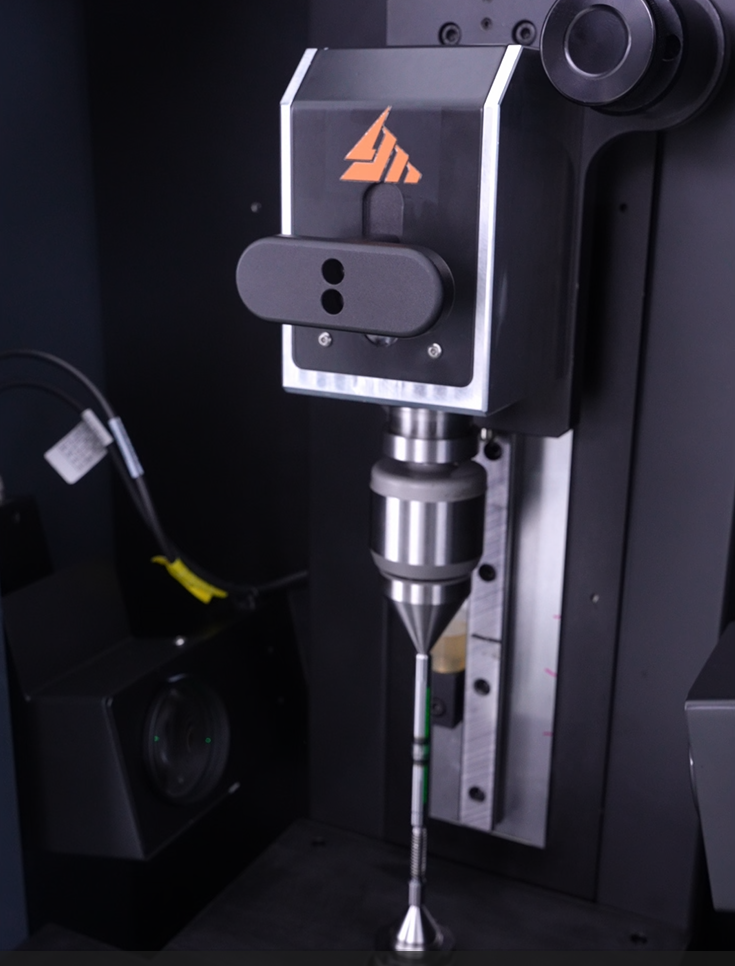
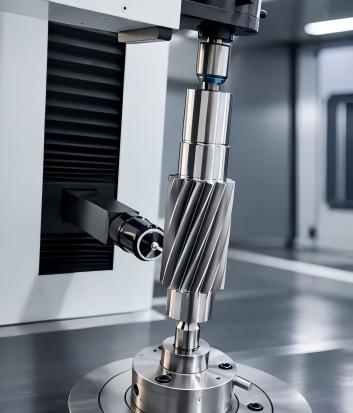
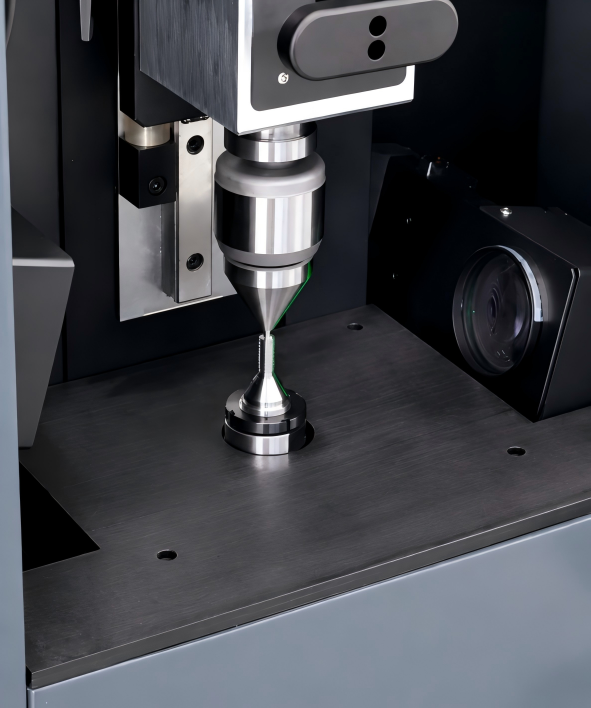
Recientemente, un cliente preguntó: "¿Es posible medir el paso, el ángulo del flanco, el diámetro del paso y la distancia entre hilos de una rosca miniatura en una sola operación, sin tocar el flanco?". Aunque aparentemente sencilla, esta solicitud oculta tres problemas comunes en la industria: oclusión y distorsión del flanco, daños por medición por contacto y parámetros dispersos en múltiples calibres. Para abordar este desafío, la máquina de medición óptica de ejes de la serie DSMY de DILAMA utiliza una trayectoria óptica inclinable de ±18° para adaptarse al ángulo de la hélice, lo que permite la medición completa de parámetros de la rosca sin contacto en una sola sujeción.
Las roscas son las estructuras de transmisión y fijación más utilizadas en la fabricación mecánica, desde fijaciones automotrices y tornillos óseos médicos hasta tornillos de avance en miniatura, sinfines de transmisión y los husillos de rodillos planetarios que constituyen el núcleo de los robots humanoides actuales. La precisión de todos los parámetros de un componente roscado determina directamente el ajuste del ensamblaje, la eficiencia de la transmisión y la vida útil. Sin embargo, la geometría helicoidal de una rosca representa una dificultad técnica común tanto para la medición óptica como para la de contacto, y los métodos convencionales resultan insuficientes para roscas miniatura de alta precisión.
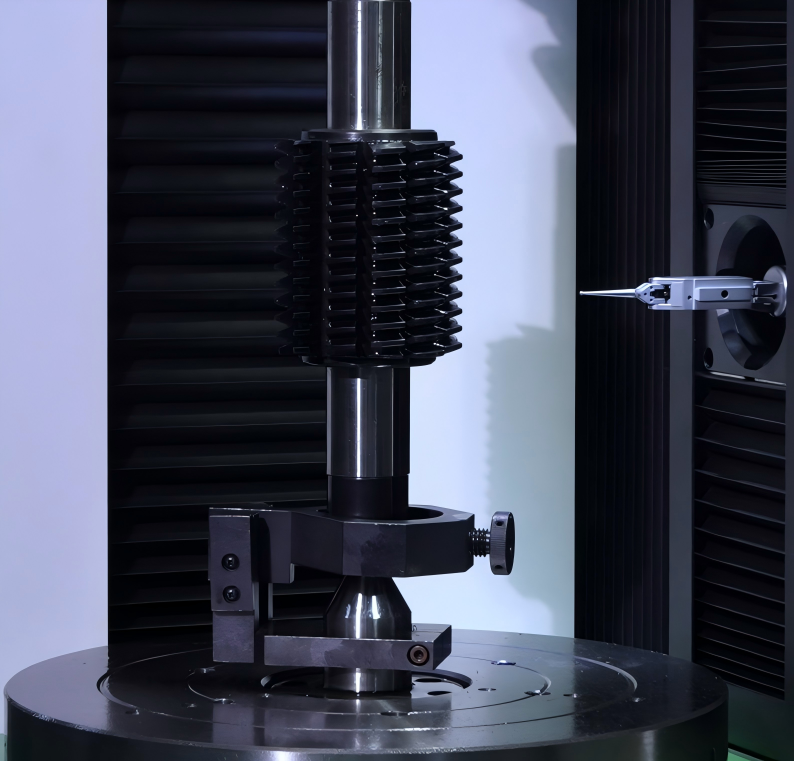
La oclusión y la distorsión de los flancos impiden la medición del ángulo de flanco y del perfil de la raíz. El ángulo de hélice provoca que las paredes de los flancos se ocluyan entre sí bajo una trayectoria óptica perpendicular fija, por lo que resulta difícil visualizar con claridad perfiles como el ángulo de flanco y el radio de la raíz, lo que altera los valores medidos de paso, avance y diámetro de paso. Los proyectores ópticos y los microscopios para herramientas no pueden mostrar completamente el perfil de flanco y dependen del enfoque manual, por lo que las desviaciones a nivel micrométrico se amplifican progresivamente.
La medición por contacto de roscas miniatura y blandas es propensa a dañarse y se limita a un solo parámetro. Los calibradores de roscas, el método de tres hilos y los micrómetros de roscas tocan directamente el flanco, lo que puede provocar fácilmente arañazos y deformaciones en roscas miniatura, recubiertas o blandas. Además, un solo calibrador solo mide un parámetro: el que mide el diámetro primitivo no puede medir el ángulo del flanco, y el que mide el paso no puede proporcionar la distancia entre hilos.
2. Solución: Serie DSMY
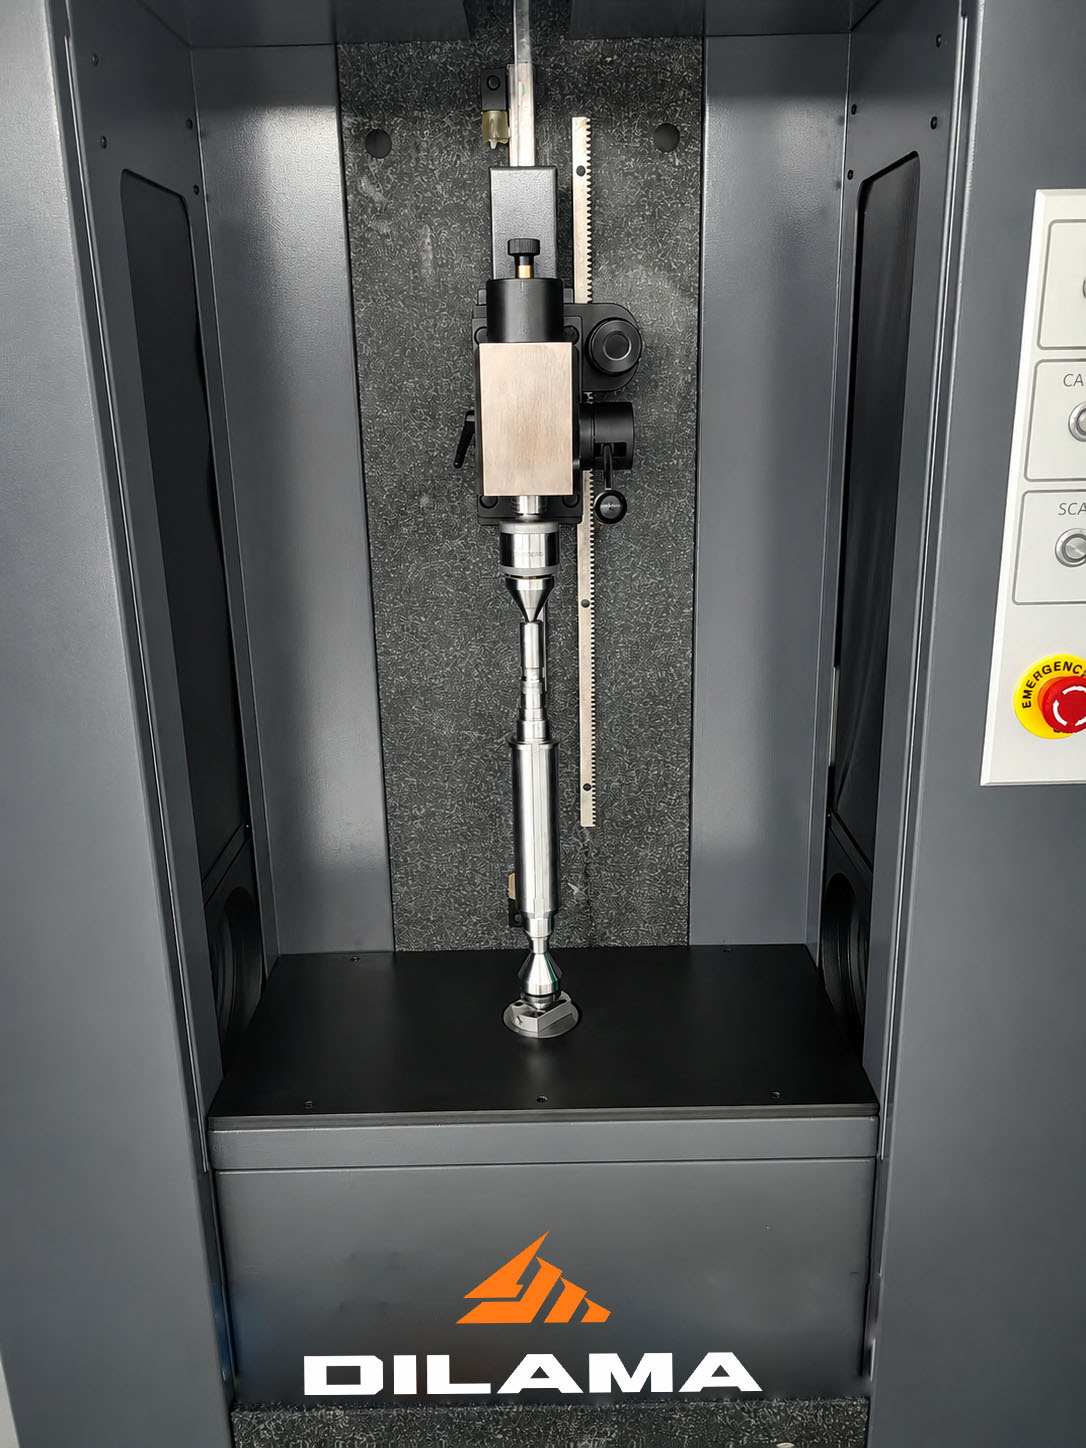
La serie DSMY de DILAMA es una máquina de medición óptica de ejes para cuerpos giratorios en miniatura y componentes de transmisión roscados, con un rango de medición de 220 × 30 mm . Gracias a un conjunto de tecnologías clave, realiza la medición óptica de roscas de todos los parámetros en una sola sujeción.
Trayectoria óptica inclinable ±18°
El ángulo de la trayectoria óptica se ajusta dinámicamente al ángulo de la hélice, de modo que el flanco se visualiza sin oclusión ni distorsión de proyección, reproduciendo con claridad el ángulo del flanco y el perfil de la raíz. Esto permite medir con precisión el paso, el avance, el ángulo del flanco, el perfil del diente, el diámetro del paso y la distancia sobre el alambre en una sola pasada, reemplazando la medición individual de cada elemento en múltiples calibres.
Óptica bi-telecéntrica + cámara de escaneo de área de 25 megapíxeles
La cámara escanea más de 1000 círculos independientes en una sola rotación y completa la medición en segundos, con una densidad de puntos uniforme. La extracción de bordes subpíxel logra un reconocimiento a nivel de 0,1 μm y, con una escala de resolución de 0,0001 mm , ofrece una precisión de medición de diámetro de 0,9 + D/100 μm .
Cuerpo de máquina Granite + Bucle de datos Haycise
La base y la columna de granito tienen un coeficiente de dilatación térmica de tan solo 4,6 × 10⁻⁶/°C, lo que minimiza la microdeformación y permite mediciones repetibles, de alta precisión y a largo plazo. Los datos se archivan automáticamente y son a prueba de manipulaciones, lo que facilita el análisis de procesos SPC y la integración MES/Q-DAS, con informes en formato PDF, dfq y CSV.
3. Resultados de la implementación
Precisión. La trayectoria óptica inclinable de ±18° elimina la oclusión y la distorsión de los flancos, por lo que el paso, el avance, el ángulo de flanco, el diámetro del paso y la distancia entre cables se miden en una sola sujeción, con una precisión de medición del diámetro de 0,9 + D/100 μm y reconocimiento subpíxel a nivel de 0,1 μm. Los resultados son repetibles y trazables.
Eficiencia. Una sola sujeción y unos segundos completan la medición de todos los parámetros, reemplazando la rotación de múltiples dispositivos y estaciones con calibradores, mediciones de tres hilos, proyectores ópticos y máquinas de medición por coordenadas (MMC), reduciendo la inspección de cada pieza de minutos a segundos. Un escaneo de código de barras con un solo toque cambia de programa sin necesidad de reconfigurar el dispositivo, adaptándose a la producción de lotes pequeños y de múltiples variedades.