I. Contexto da Indústria e Desafios de Mensuração
Um eixo chavetado transmite torque e fixa a posição rotacional através do encaixe entre a chaveta e seu rasgo — a conexão mais comum em eixos de motores, eixos de transmissão, eixos de engrenagens e outras máquinas rotativas. A largura, a profundidade, a altura e a precisão da posição do rasgo determinam como a chaveta é carregada e a suavidade do funcionamento do acionamento: se for muito raso, a chaveta não se encaixa corretamente; se for muito profundo, a chaveta oscila na ranhura, produzindo vibração e ruído. E como o rasgo da chaveta é rebaixado na superfície do eixo, é justamente aí que tanto a inspeção óptica quanto a inspeção manual encontram dificuldades. Em toda a indústria, três problemas se repetem:
O fundo da ranhura da chaveta fica oculto, portanto a profundidade não pode ser medida com precisão.
As paredes laterais bloqueiam o fundo da ranhura. A medição de contorno retroiluminada captura apenas a silhueta da abertura da ranhura — o perfil real do piso e seus raios de canto nunca aparecem na imagem, e cada leitura de profundidade apresenta ambiguidade. Uma profundidade fora da tolerância geralmente só se torna evidente durante a montagem, na forma de vibração da máquina, ruído ou até mesmo uma chaveta quebrada.
A profundidade é verificada manualmente com medidores, o que prejudica a consistência.
A profundidade é normalmente medida manualmente com ferramentas como paquímetros de profundidade e pinos de medição: alinhamento por tato, leitura visual. Os resultados variam entre operadores e entre lotes, e é exatamente por isso que apenas verificações pontuais são práticas. Com minutos por peça, a medição manual não consegue acompanhar o ritmo da produção, e peças fora da tolerância acabam passando despercebidas.
As características são medidas peça por peça em medidores separados, e o ponto de referência se desloca.
Largura, profundidade, altura e posição pertencem a diferentes instrumentos de medição e diferentes estações de trabalho. Cada reposicionamento e cada movimentação entre máquinas acumula erros de reposicionamento no resultado final; em uma chaveta com tolerância estreita, isso por si só pode consumir quase toda a margem de tolerância. As leituras acabam dispersas em registros em papel que não podem ser rastreados até uma peça ou lote específico.
II. Solução: Máquina de Medição Óptica de Eixos Série DSMY ( Sonda de Luz Branca Integrada)
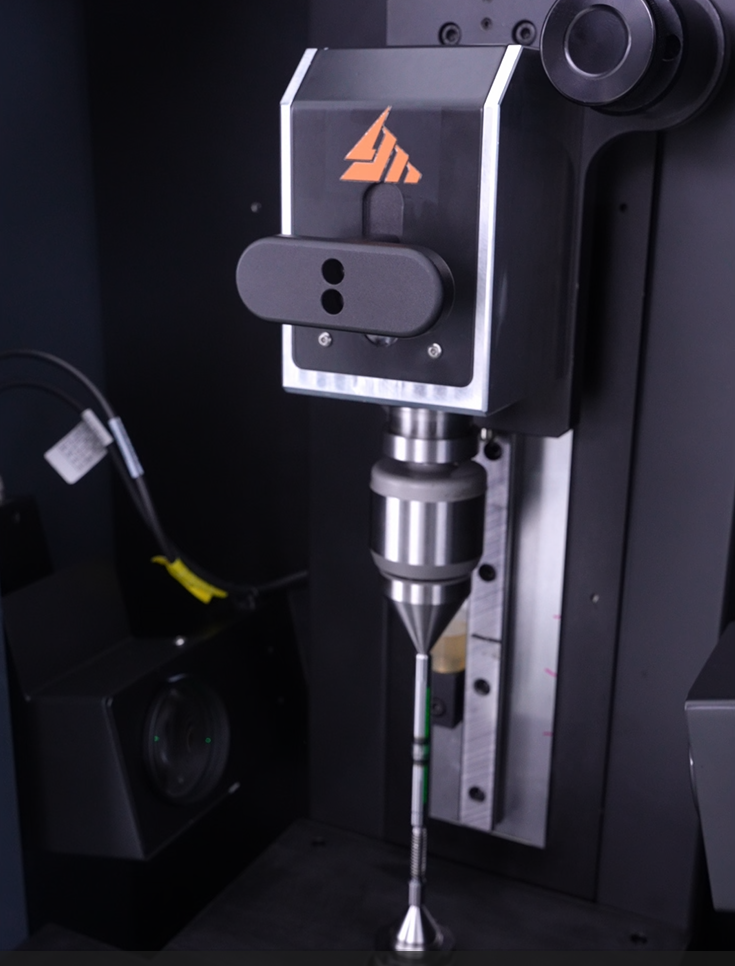
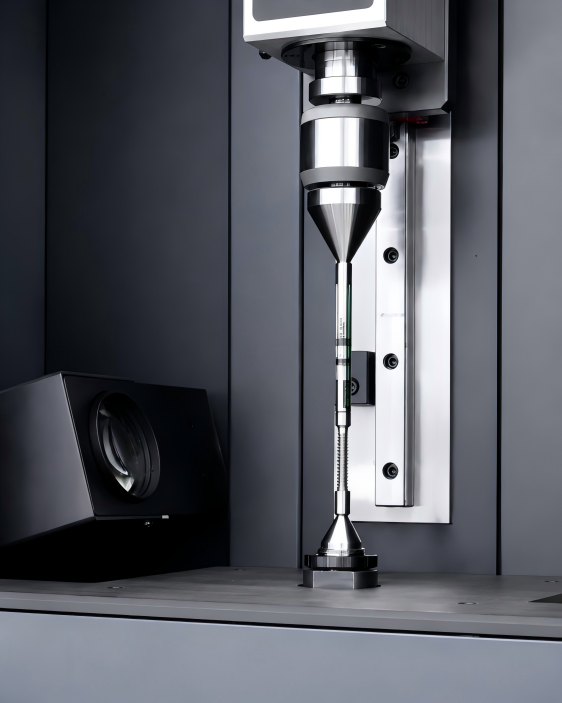
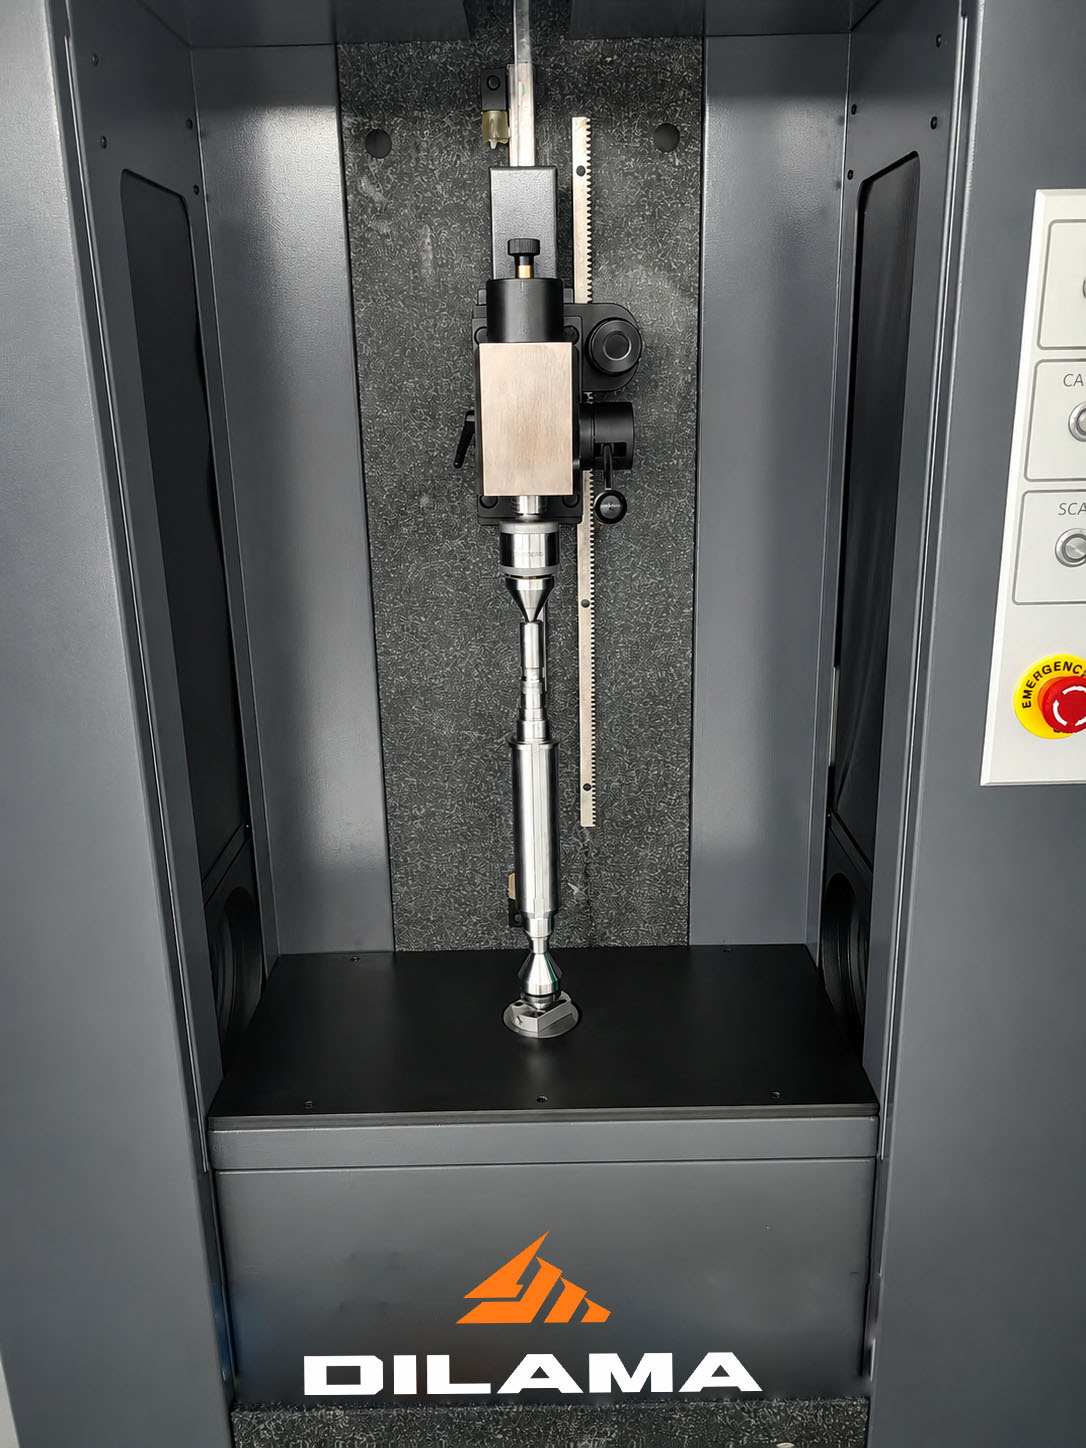
A Série DSMY resolve os três problemas — fundo oculto da chaveta, verificação por amostragem e medição fragmentada — com uma configuração de sensor composta: óptica bi-telecêntrica, uma câmera de varredura de área de 25 megapixels e uma sonda de luz branca. A sonda de luz branca é calibrada com precisão em conjunto com o sistema óptico em um único sistema de coordenadas. À medida que a peça gira, o sistema registra o ângulo de rotação e o valor do raio simultaneamente, gerando um perfil de coordenadas polares da chaveta, a partir do qual a largura, a profundidade e a altura da chaveta são medidas em uma única fixação, sem contato. Três funcionalidades são diretamente relacionadas aos três problemas: a sonda de luz branca revela o fundo da chaveta, a câmera de varredura de área transforma a amostragem em inspeção completa e a fixação única, combinada com o software, elimina a rotação entre estações e fecha o ciclo de dados.
Medição composta com sonda de luz branca — o piso não fica mais oculto; largura, profundidade e altura são medidas em uma única passada.
Calibrada com precisão em conjunto com o sistema óptico, a sonda de luz branca registra o ângulo de rotação e o valor do raio de forma síncrona enquanto a peça gira, gerando as coordenadas polares da chaveta e lendo diretamente a largura, a profundidade e a altura. Isso substitui a rotação em medidores manuais e verificações offline em máquinas de medição por coordenadas (CMM) — sem nunca tocar nas paredes da ranhura ou marcar a superfície.
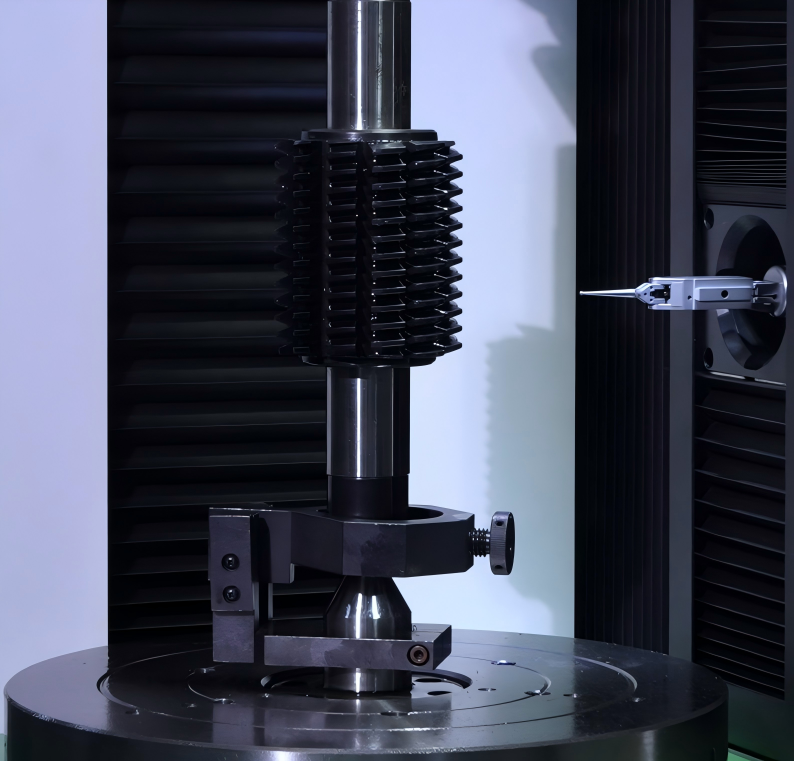
25- Câmera de varredura de área em megapixels — inspeção completa em segundos, repetível peça após peça.
26- A tecnologia de imagem bi-telecêntrica não produz distorção de perspectiva. A câmera escaneia mais de 1.000 círculos independentes em uma única rotação e completa a medição da chaveta — juntamente com os diâmetros do eixo, mancais e faces das extremidades — em segundos. Trabalhando com uma escala de resolução de 0,0001 mm, mantém a densidade de pontos consistente, sem interpolação, de modo que os resultados não são afetados pelo operador ou pelo lote. A inspeção de 100% substitui as verificações pontuais.
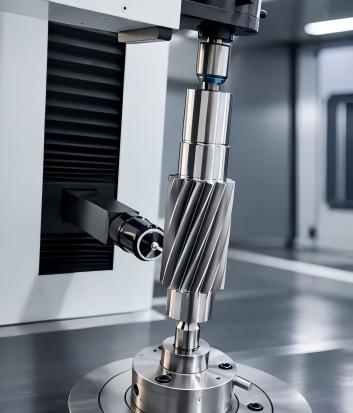
Um único ponto de fixação mais o loop de dados Haycise — todas as características no mesmo sistema de coordenadas, e os dados são rastreáveis.
A chaveta, o diâmetro externo e os alojamentos dos rolamentos são medidos em uma única fixação, sob um único sistema de coordenadas, eliminando os erros de reposicionamento decorrentes da troca de máquinas. Uma base de granito com compensação automática de temperatura mantém os resultados estáveis em condições reais de produção. O software de metrologia Haycise garante a consistência na identificação de bordas por meio da extração de bordas em nível subpixel de 0,1 μm, arquiva os dados automaticamente com proteção contra adulteração, suporta análise SPC e integração com MES/Q-DAS, exporta relatórios em PDF, dfq e CSV e atende aos requisitos de auditoria de fábrica e rastreabilidade.
III. Resultados da Implementação
Precisão e Inspeção Não Destrutiva
A sonda de luz branca realiza a varredura em coordenadas polares à medida que a peça gira, de modo que o fundo da chaveta não fica mais oculto pelas paredes da ranhura. Largura, profundidade e altura são medidas em uma única passagem, sem contato; a chaveta e a referência do diâmetro externo se alinham no mesmo sistema de coordenadas, e os resultados são repetíveis e rastreáveis.
Melhoria da Eficiência das Inspeções
Uma única fixação e alguns segundos substituem a rotação em múltiplas estações envolvendo paquímetros, medidores de profundidade, pinos de medição e máquinas de medição por coordenadas (MMCs) — a inspeção por peça cai de minutos para segundos. A troca de ferramentas não exige reconfiguração do dispositivo de fixação: basta escanear o código e o programa correspondente é ativado com um único toque. É ideal tanto para produções com alta variedade e pequenos lotes quanto para inspeções de lotes inteiros.
Gestão e Rastreabilidade da Qualidade Digital
Os dados de medição são arquivados automaticamente com proteção contra adulteração e suportam a análise de processos SPC e a integração com MES/Q-DAS, criando um registro de controle de qualidade completo e rastreável que atende às auditorias de fábrica de clientes exigentes — fechando o ciclo da medição ao feedback do processo.
IV. Aplicações Industriais
Aplicações típicas incluem:
· Eixos de motores: verificação da chaveta e do diâmetro externo em eixos de motores industriais e de veículos de novas energias.
· Eixos de transmissão automotivos: inspeção da chaveta em eixos de transmissão e de tração, opcionalmente combinada com a verificação do alinhamento da estria sobre o pino.
· Eixos de engrenagem e acoplamentos: medição da folga de chaveta em seções de eixos de caixa de engrenagens e furos de cubos de acoplamento.
· Sistemas hidráulicos, bombas e válvulas: medição de chavetas e mancais em eixos de bombas e válvulas hidráulicas.
· Máquinas-ferramenta e máquinas em geral: inspeção de qualidade de eixos chavetados, como fusos e eixos trapezoidais.
Perguntas frequentes (FAQ)
P: Qual o tamanho de eixo chavetado que a série DSMY consegue medir?
A: A faixa de medição depende do modelo: o compacto DSMY203 abrange 220 × 30 mm, enquanto a série se estende a um comprimento máximo de medição de 4.000 mm e um diâmetro máximo de 280 mm. Dimensões personalizadas estão disponíveis, desde eixos de micromotores até eixos de transmissão para serviço pesado.
P: Como se fixa um eixo com chaveta sem furos centrais?
A: O sistema de fixação central é suportado, com opções como placas de três garras, placas magnéticas, centros combinados e contraponto automático. Faces irregulares sem furos centrais são fixadas com centros de perfil, e a leitura de um código de barras recupera automaticamente o programa de medição correspondente.
P: Em uma produção de pequenos lotes com alta variedade de produtos, fazemos trocas frequentes de ferramentas. A inspeção pode atrasar a linha de produção?
R: Não. A troca de formato não requer reconfiguração do dispositivo nem reprogramação — um código de barras, código QR ou etiqueta RFID corresponde automaticamente ao programa de medição e o alterna com um único toque. A máquina é adequada para produção flexível de pequenos lotes com múltiplas variedades e pode ser integrada a sistemas automáticos de carga e descarga.