I. Contexte industriel et défis liés à la mesure
Un arbre claveté transmet le couple et fixe la position de rotation grâce à l'ajustement entre la clavette et sa rainure – le type de liaison le plus courant sur les arbres de moteurs, de transmissions, d'engrenages et autres machines tournantes. La largeur, la profondeur, la hauteur et la précision de positionnement de la rainure déterminent la charge appliquée sur la clavette et la régularité du fonctionnement : une rainure trop peu profonde empêche un bon positionnement de la clavette ; une rainure trop profonde provoque un jeu de la clavette et engendre des vibrations et du bruit. De plus, la rainure étant encastrée dans la surface de l'arbre, elle présente des difficultés d'inspection tant optique que manuelle. Dans l'ensemble du secteur, trois problèmes se répètent :
Le plancher de la rainure de clavette est dissimulé, la profondeur ne peut donc pas être mesurée avec précision.
Les deux parois latérales obstruent le fond de la rainure. La mesure de contour rétroéclairée ne capture que la silhouette de l'ouverture de la rainure ; le profil réel du fond et ses rayons d'angle n'apparaissent jamais sur l'image, et chaque mesure de profondeur est sujette à interprétation. Un défaut de profondeur n'est généralement détecté qu'à l'assemblage, sous forme de vibrations machine, de bruit, voire d'une clavette cisaillée.
La profondeur est vérifiée manuellement de manière ponctuelle à l'aide de jauges, ce qui nuit à la régularité.
La profondeur est généralement mesurée manuellement à l'aide d'outils tels que des pieds à coulisse et des jauges de profondeur : l'alignement se fait au toucher, la lecture à l'œil nu. Les résultats varient d'un opérateur à l'autre et d'un lot à l'autre, ce qui explique pourquoi seuls des contrôles ponctuels sont envisageables. À raison de quelques minutes par pièce, la mesure manuelle ne peut suivre le rythme de la production, et des pièces hors tolérance passent inaperçues.
Les caractéristiques sont mesurées pièce par pièce sur des jauges séparées, et la référence dérive.
La largeur, la profondeur, la hauteur et la position relèvent de mesures et de stations différentes. Chaque resserrage et chaque déplacement entre machines accumulent les erreurs de positionnement répétitives sur le résultat ; sur une rainure de clavette à tolérance serrée, cela peut à lui seul consommer la quasi-totalité de la marge de tolérance. Les mesures finissent par être dispersées sur des documents papier qu'il est impossible de rattacher à une pièce ou un lot spécifique.
II. Solution : Machine de mesure d'arbre optique série DSMY ( sonde à lumière blanche intégrée)
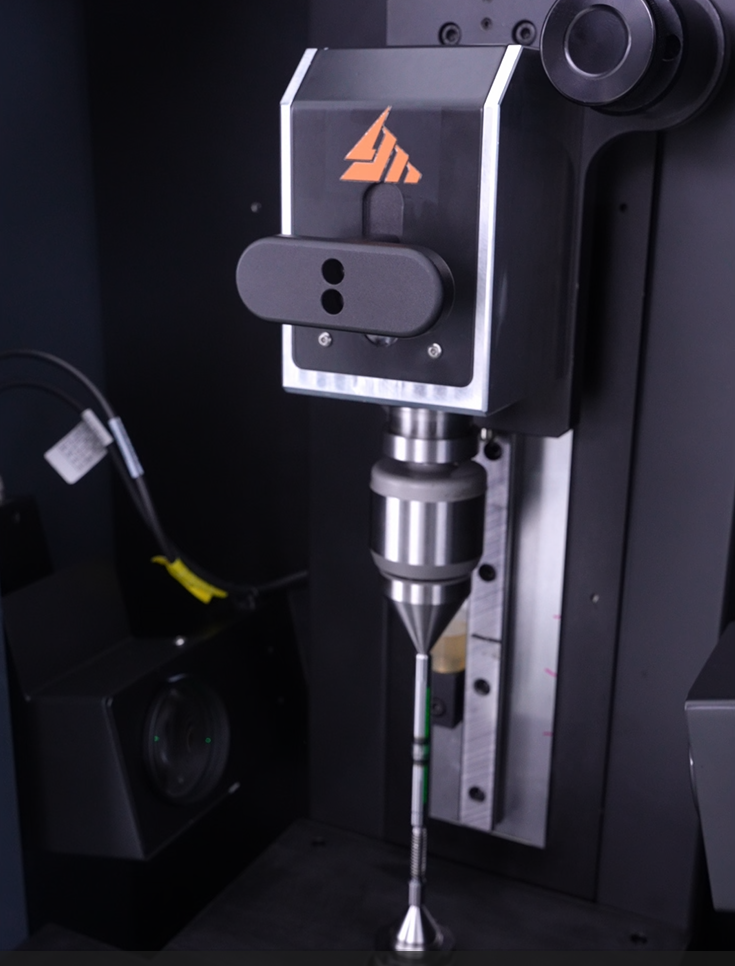
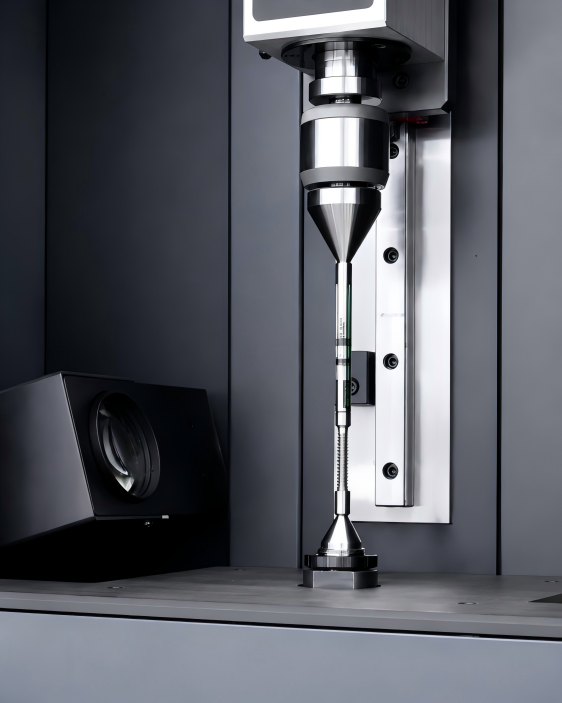
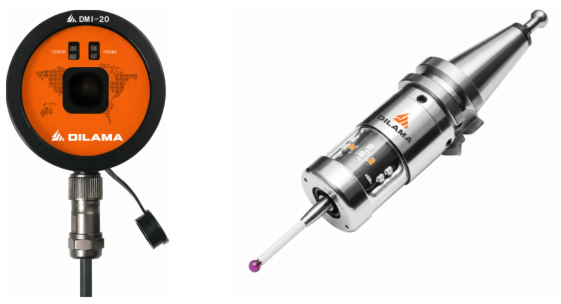
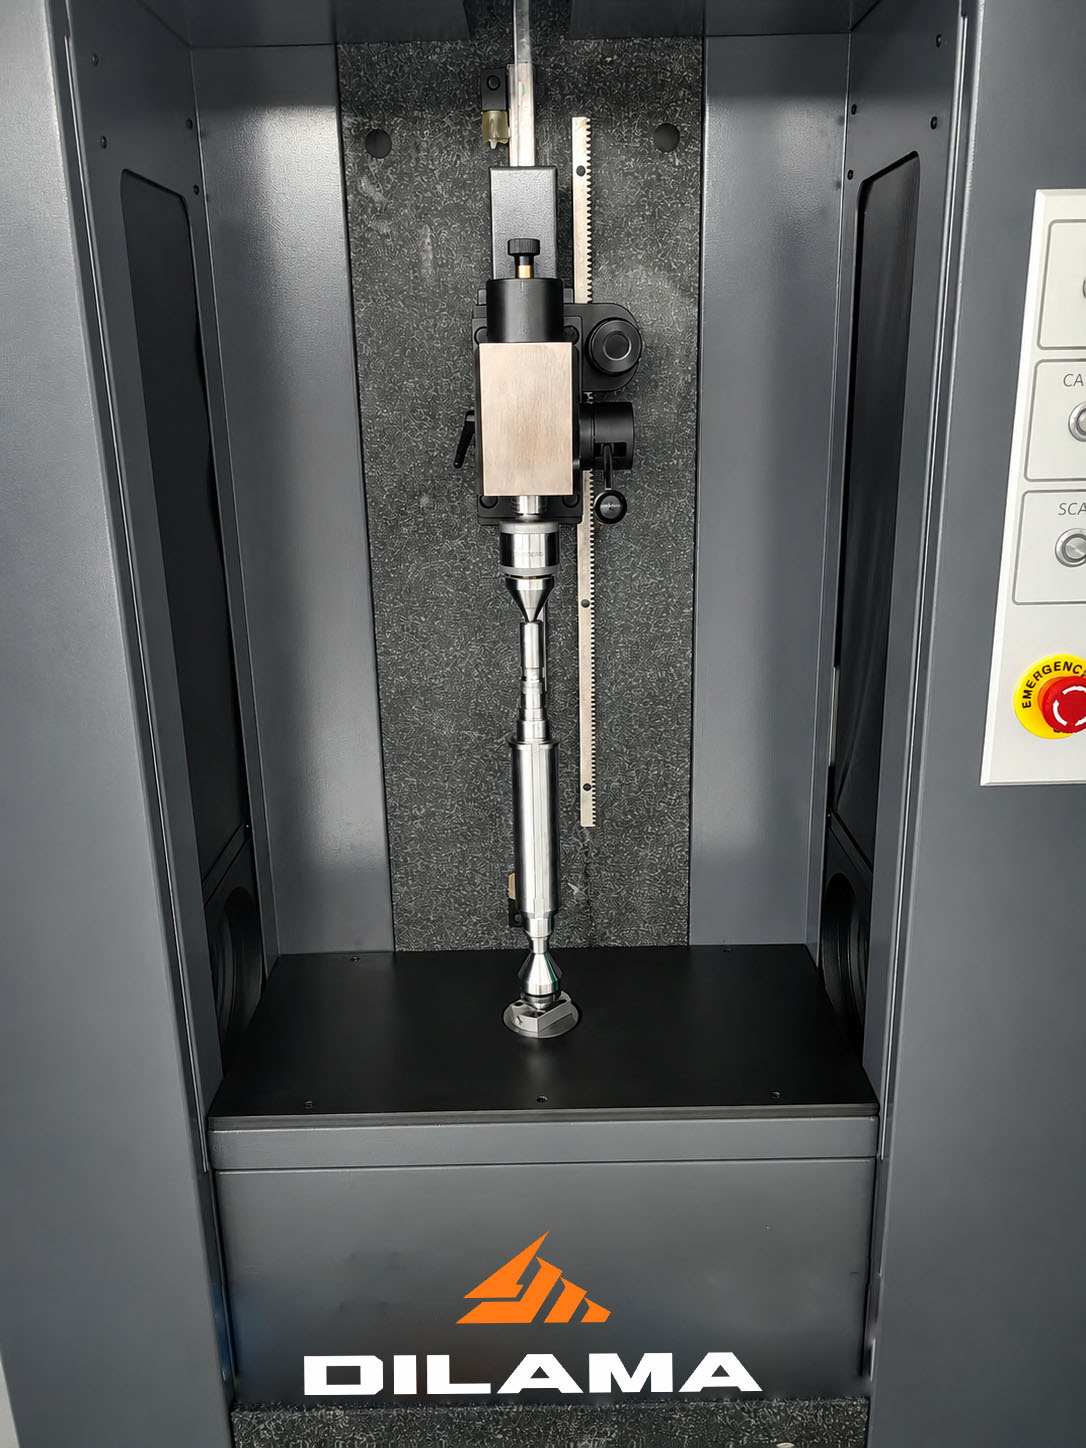
La série DSMY résout les trois problèmes suivants : fond de rainure de clavette caché, contrôle par échantillonnage et mesure fragmentée, grâce à un système de capteurs composites : optique bi-télécentrique, caméra matricielle de 25 mégapixels et sonde à lumière blanche. Cette sonde est précisément co-calibrée avec le système optique dans un même repère. Lors de la rotation de la pièce, le système enregistre simultanément l’angle de rotation et le rayon, et génère un profil polaire de la rainure de clavette. À partir de ce profil, la largeur, la profondeur et la hauteur de la rainure sont mesurées en une seule opération de serrage, sans aucun contact. Trois fonctionnalités répondent directement aux trois problèmes : la sonde à lumière blanche révèle le fond de la rainure de clavette, la caméra matricielle transforme l’échantillonnage en une inspection à 100 %, et le serrage unique, associé au logiciel, élimine la rotation entre les stations et assure la continuité des données.
Mesure composite par sonde à lumière blanche — le sol n'est plus caché ; la largeur, la profondeur et la hauteur sont mesurées en une seule passe.
Co-calibrée avec précision avec le système optique, la sonde à lumière blanche enregistre simultanément l'angle de rotation et le rayon de la rainure pendant la rotation de la pièce, générant ainsi les coordonnées polaires de la rainure et mesurant directement sa largeur, sa profondeur et sa hauteur. Elle remplace les mesures de rotation effectuées à l'aide de comparateurs manuels et les contrôles hors ligne par machine à mesurer tridimensionnelle (MMT), sans jamais toucher les parois de la rainure ni marquer la surface.
25- Caméra de balayage de zone mégapixel — inspection complète en quelques secondes, répétable pièce après pièce.
26- L'imagerie bi-télécentrique élimine toute distorsion de perspective. La caméra balaie plus de 1 000 cercles indépendants en une seule rotation et effectue la mesure des rainures de clavette, ainsi que des diamètres d'arbre, des tourillons et des faces d'extrémité, en quelques secondes. Grâce à une résolution de 0,0001 mm, la densité de points reste constante sans interpolation, garantissant ainsi des résultats indépendants de l'opérateur et du lot. L'inspection à 100 % remplace les contrôles ponctuels.
Un seul serrage plus la boucle de données Haycise — toutes les caractéristiques dans le même système de coordonnées, et les données sont traçables.
La rainure de clavette, le diamètre extérieur et les portées de palier sont mesurés en une seule opération de serrage, selon un système de coordonnées unique, éliminant ainsi les erreurs de positionnement répétées liées aux changements de machines. Un bâti en granit avec compensation automatique de température garantit la stabilité des résultats en conditions réelles d'atelier. Le logiciel de métrologie Haycise assure une détection précise des arêtes grâce à une extraction des bords au sous-pixel de 0,1 µm, archive automatiquement les données avec protection contre la falsification, prend en charge l'analyse SPC et l'intégration MES/Q-DAS, exporte des rapports aux formats PDF, DFQ et CSV, et répond aux exigences d'audit et de traçabilité en usine.
III. Résultats de la mise en œuvre
Contrôle de précision et non destructif
La sonde à lumière blanche effectue un balayage en coordonnées polaires pendant la rotation de la pièce, de sorte que le fond de la rainure de clavette n'est plus masqué par les parois de la rainure. La largeur, la profondeur et la hauteur sont mesurées en une seule passe, sans aucun contact ; la rainure de clavette et le diamètre extérieur de référence sont alignés dans le même repère, et les résultats sont reproductibles et traçables.
Amélioration de l'efficacité des inspections
Un simple serrage et quelques secondes suffisent pour remplacer la rotation multi-stations avec pieds à coulisse, jauges de profondeur, comparateurs et machines à mesurer tridimensionnelles (MMT) : le contrôle pièce par pièce passe de plusieurs minutes à quelques secondes. Le changement de programme ne nécessite aucun réajustement : il suffit de scanner le code pour que le programme correspondant bascule instantanément. Cette solution convient aussi bien aux productions mixtes en petites séries qu’au contrôle de lots complets.
Gestion et traçabilité de la qualité numérique
Les données de mesure sont archivées automatiquement avec une protection contre la falsification et prennent en charge l'analyse des processus SPC et l'intégration MES/Q-DAS, constituant ainsi un registre de contrôle qualité complet et traçable qui satisfait aux audits d'usine des clients haut de gamme, bouclant la boucle entre la mesure et le retour d'information sur le processus.
IV. Applications industrielles
Les applications typiques comprennent :
· Arbres moteurs : contrôles de référence des rainures de clavette et des diamètres extérieurs sur les arbres moteurs industriels et pour véhicules à énergies nouvelles
· Arbres de transmission automobiles : inspection des rainures de clavette sur les arbres de transmission et d’essieu moteur, éventuellement associée à une vérification du chevauchement des cannelures.
· Arbres d'engrenages et accouplements : mesure de l'ajustement par clavette sur les sections d'arbres de boîte de vitesses et les alésages des moyeux d'accouplement
· Hydraulique, pompes et vannes : mesure des rainures de clavette et des tourillons sur les arbres de pompes et de vannes hydrauliques
· Machines-outils et machines générales : contrôle qualité des arbres clavetés tels que les broches et les vis-mères
Foire aux questions (FAQ)
Q : Quelle est la taille d'arbre claveté que la série DSMY peut mesurer ?
A : La plage de mesure dépend du modèle : le modèle compact DSMY203 couvre 220 × 30 mm, tandis que la gamme s’étend jusqu’à une longueur de mesure maximale de 4 000 mm et un diamètre maximal de 280 mm. Des dimensions sur mesure sont disponibles, des arbres de micromoteurs aux arbres de transmission haute performance.
Q : Comment un arbre claveté sans trou central est-il serré ?
A : Le serrage central est possible, avec en option des mandrins à trois mors, des plateaux magnétiques, des pointes combinées et une contre-pointe automatique. Les faces d'extrémité irrégulières sans trou central sont maintenues par des pointes de forme, et la lecture d'un code-barres permet de rappeler automatiquement le programme de mesure correspondant.
Q : Nous changeons fréquemment de format dans une production à forte mixité et en petits lots. L'inspection va-t-elle ralentir la chaîne ?
R : Non. Le changement de format ne nécessite ni reconfiguration ni reprogrammation : un code-barres, un code QR ou une étiquette RFID permet de sélectionner automatiquement le programme de mesure et de le changer d’un simple clic. La machine est idéale pour une production flexible en petites séries et multivariétés et peut être connectée à un système de chargement/déchargement automatique.