Il y a quelque temps, un fabricant de réducteurs de précision a présenté à l'équipe technique de DILAMA un problème rencontré en production :
« Tous les résultats des contrôles de précision de la vis sans fin sont conformes aux exigences, alors pourquoi des bruits et des vibrations persistent-ils après son installation dans la boîte de vitesses ? »
Dans le cadre du processus d'inspection existant du client, la vis sans fin avait déjà fait l'objet de tests portant sur des paramètres clés tels que le profil des dents et le pas. Cependant, lors de l'assemblage et de l'utilisation, les performances de transmission du produit restaient inférieures aux attentes. Après des discussions et analyses techniques, il est apparu que le problème ne provenait pas d'un seul paramètre dimensionnel, mais était plutôt lié aux caractéristiques spatiales complexes de la surface hélicoïdale des dents de la vis sans fin, aux défauts globaux de cette surface et à la cohérence des données d'inspection.
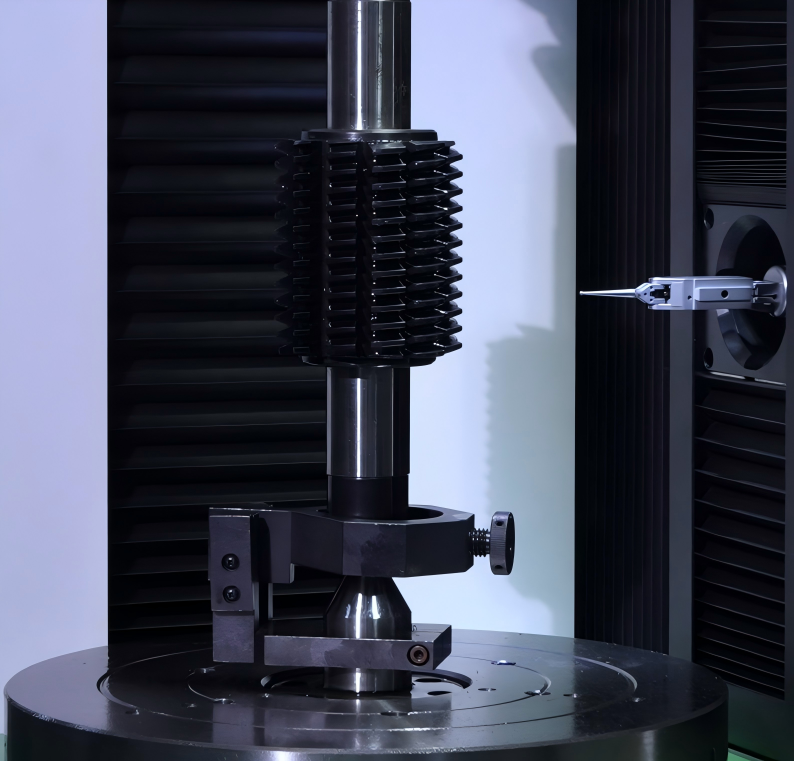
Les méthodes d'inspection traditionnelles utilisent généralement différents équipements pour mesurer séparément des paramètres tels que le profil de la dent, l'hélice et le pas. Les multiples opérations de serrage et les positionnements répétés peuvent facilement entraîner des décalages de référence, ce qui rend difficile l'analyse complète de toutes les données d'inspection dans un système de coordonnées unifié.
Par conséquent, il est fréquent en production que les résultats des inspections soient conformes aux exigences, mais que des problèmes de bruit et de vibrations persistent après l'assemblage. Parallèlement, le manque de données complètes sur la surface des dents rend difficile l'identification rapide des causes des anomalies, ce qui nuit au contrôle de la qualité des produits et à l'optimisation des processus.
Solution de mesure d'engrenage à vis sans fin ECON 30
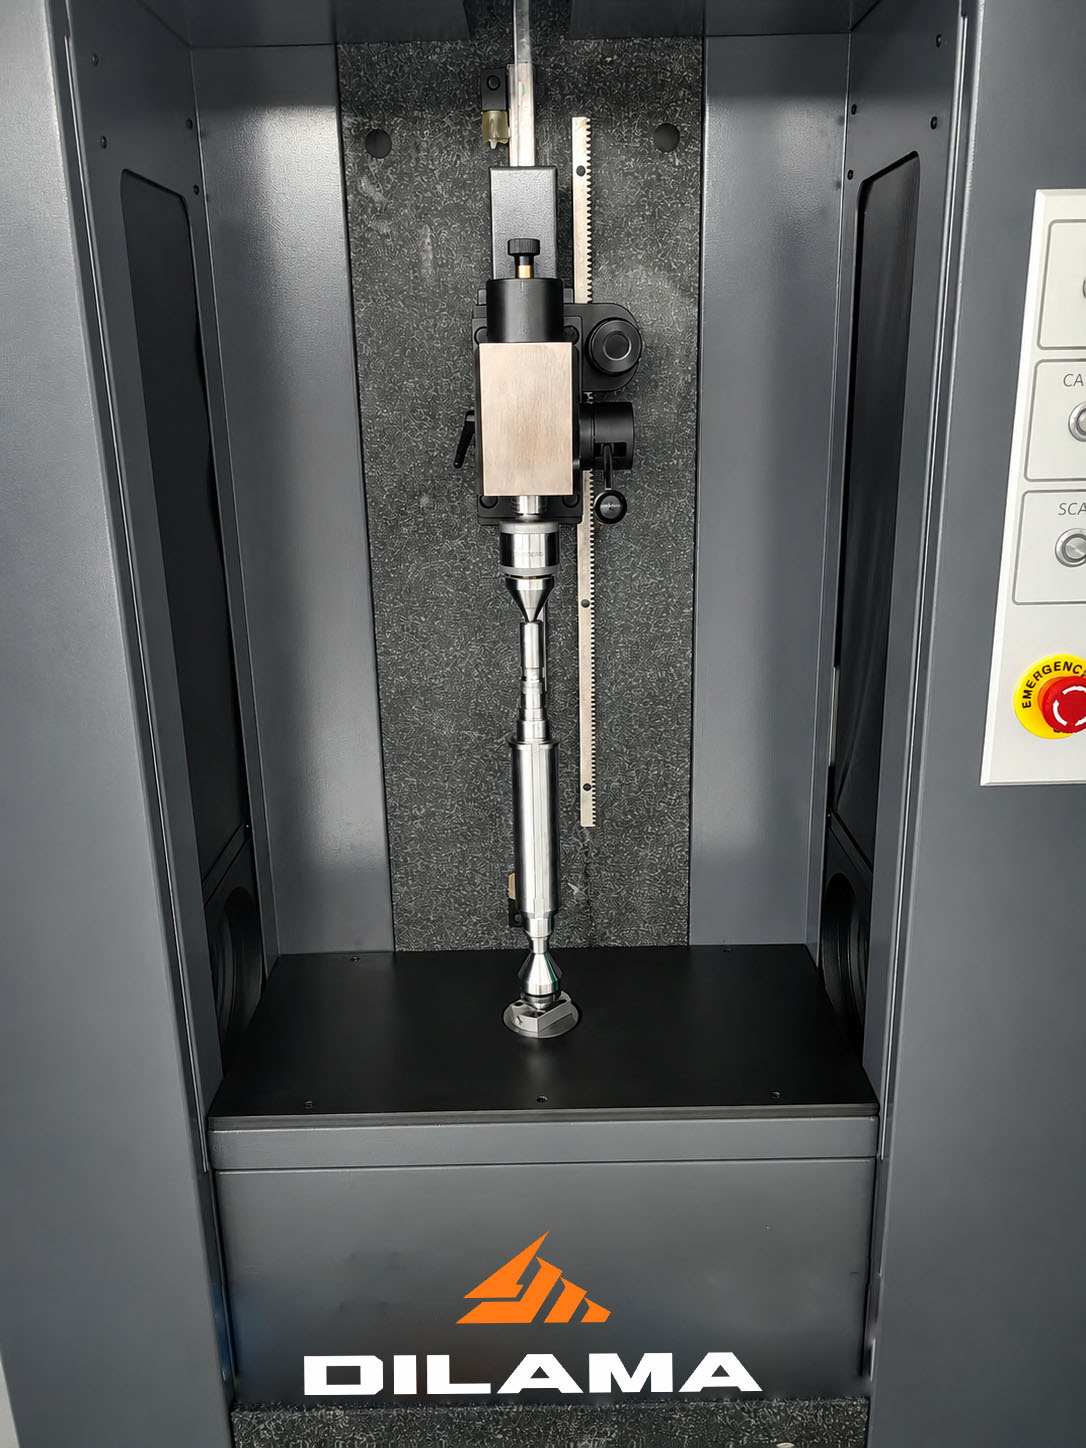
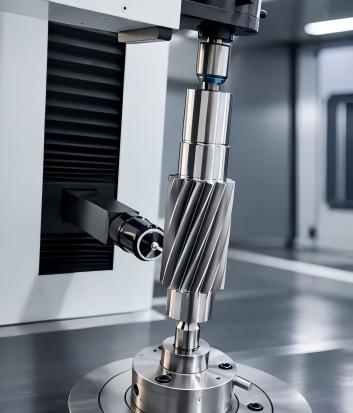
Pour remédier au problème des engrenages à vis sans fin qui, bien que conformes aux normes dimensionnelles, présentent des performances de transmission réelles instables, DILAMA a lancé le centre de mesure d'engrenages ECON 30, une solution d'inspection de précision pour engrenages à vis sans fin . En passant d'une inspection monoparamétrique à une analyse spatiale complète de la surface des dents, cette solution permet une évaluation approfondie des facteurs clés influençant les performances d'engrènement.
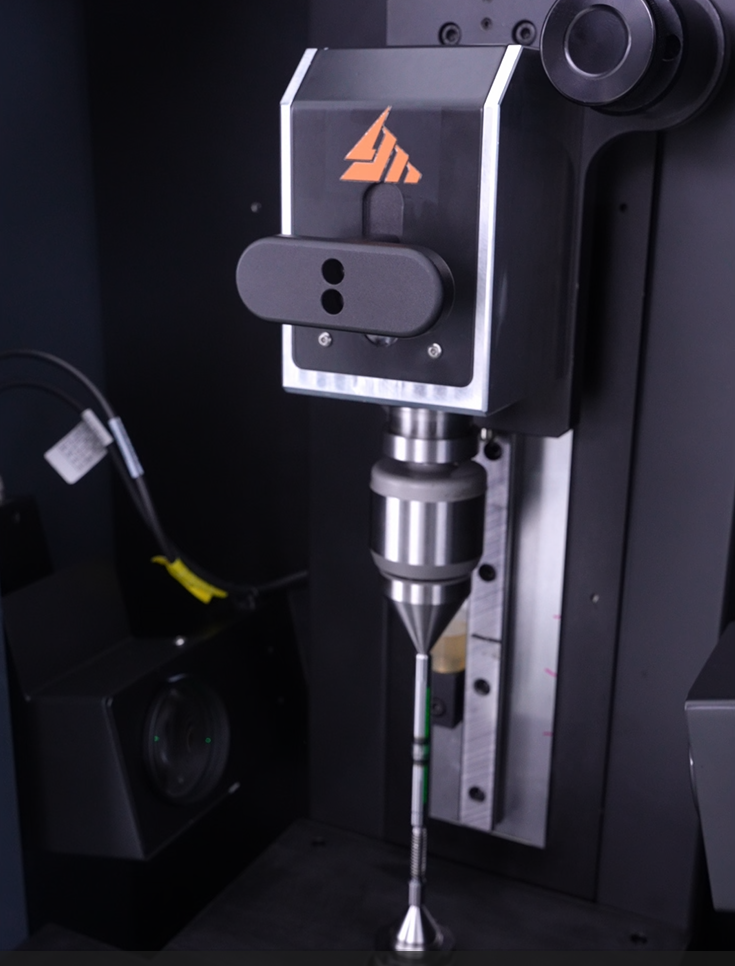
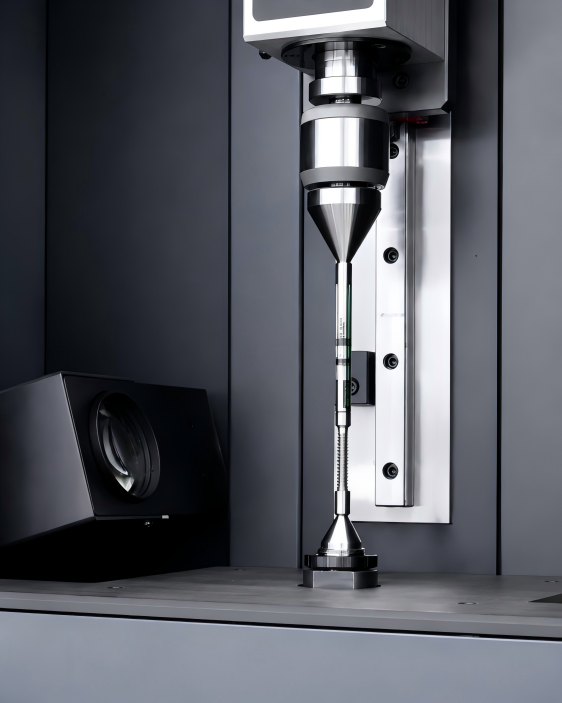
Doté d' un système de mesure à quatre axes , l'ECON 30 réalise une mesure générative précise de la surface spatiale des dents hélicoïdales de la vis sans fin grâce au mouvement coordonné des axes linéaires X et Z avec l'axe de rotation de la pièce. Le système est configuré avec une sonde inductive de haute précision TESA ( Suisse ), compatible avec des pointes de sonde d'une finesse minimale de 0,2 mm, permettant une acquisition de données stable pour les structures complexes de vis sans fin, telles que les petits modules et les encoches de dents étroites.
À partir des paramètres de conception et des données théoriques du profil de la dent de la vis sans fin testée, l'ECON 30 réalise un échantillonnage de haute précision du profil spatial hélicoïdal de la dent en une seule opération. En comparant les données de mesure réelles au profil théorique de la dent , il permet :
· Détection des erreurs de profil dentaire
· Détection d'erreurs d'hélice
· Détection des erreurs de plomb
· Détection du faux-rond radial
· Évaluation complète des défauts de la surface dentaire
Toutes les données de mesure sont générées à partir d' un système de coordonnées unifié , permettant une analyse corrélée des données entre différents éléments d'inspection. Cette approche évite les décalages de référence dus à la multiplication des appareils et aux configurations répétées, garantissant ainsi des données fiables pour l'analyse des causes profondes, l'optimisation des processus d'usinage et l'amélioration des performances de transmission.
Valeur de l'application
Avec la solution de mesure d'engrenages à vis sans fin ECON 30, les fabricants peuvent passer d'une inspection à paramètre unique à un contrôle complet de la qualité de la surface des dents, améliorant ainsi la constance de la production, la fiabilité de la transmission et l'efficacité de la résolution des problèmes.
Cette solution est largement utilisée dans :
Réducteurs d'engrenages de précision et composants de transmission
Pour le contrôle à réception, en cours de fabrication et final des réducteurs à vis sans fin.
Tables rotatives CNC, tables pivotantes et systèmes de transmission pour machines-outils
Pour le contrôle qualité des mécanismes d'indexation et d'alimentation de haute précision.
Systèmes de direction automobile et équipements d'automatisation
Pour une inspection fiable des engrenages à vis sans fin dans les applications de production en série.
FAQ
Q : Quelle est la différence entre la mesure d'un engrenage à vis sans fin et la mesure d'un engrenage cylindrique à développante ?
A : Contrairement aux engrenages cylindriques à denture en développante classique, les engrenages à vis sans fin présentent des dentures hélicoïdales complexes à pas variable. Une mesure précise exige un mouvement coordonné des axes linéaire et rotatif pour capturer et analyser la surface 3D de la dent.
Q : Comment les erreurs de profil de dent et les erreurs d'hélice affectent-elles les performances des engrenages à vis sans fin ?
A : Les défauts de profil des dents influent sur les conditions de contact entre la vis sans fin et la roue dentée, tandis que les défauts d'hélice affectent la régularité de l'engrènement et la fluidité de la transmission. Ces deux paramètres doivent être analysés dans le même système de coordonnées pour un diagnostic précis des pannes.
Q : Les données de mesure ECON 30 peuvent-elles contribuer à l'optimisation des processus de fabrication ?
R : Oui. Les résultats de mesure peuvent être archivés par information sur la pièce, exportés sous forme de rapports d'inspection et réintégrés dans les processus d'usinage pour assurer la traçabilité de la qualité et le contrôle de la fabrication en boucle fermée.