I. Branchenhintergrund und Herausforderungen bei der Messung
Eine Keilwellenverbindung überträgt Drehmoment und fixiert die Drehposition durch die Passung zwischen Keil und Keilnut – die gängigste Verbindung bei Motorwellen, Antriebswellen, Getriebewellen und anderen rotierenden Maschinen. Breite, Tiefe, Höhe und Positionsgenauigkeit der Keilnut bestimmen die Belastung des Keils und den Lauf des Antriebs: Ist die Nut zu flach, sitzt der Keil nicht richtig; ist sie zu tief, wackelt er in der Nut und verursacht Vibrationen und Geräusche. Da die Keilnut in die Wellenoberfläche eingelassen ist, stoßen optische und manuelle Inspektionen genau hier an ihre Grenzen. Branchenweit treten drei Probleme immer wieder auf:
Der Nutboden ist verdeckt, daher kann die Tiefe nicht zuverlässig gemessen werden.
Beide Seitenwände verdecken den Boden des Schlitzes. Die Konturmessung mit Hintergrundbeleuchtung erfasst lediglich die Silhouette der Schlitzöffnung – das tatsächliche Bodenprofil und seine Eckradien sind im Bild nicht sichtbar, und jede Tiefenmessung ist ungenau. Eine außerhalb der Toleranz liegende Tiefe macht sich meist erst bei der Montage bemerkbar, beispielsweise durch Maschinenvibrationen, Geräusche oder sogar einen abgerissenen Passstift.
Die Tiefe wird stichprobenartig von Hand mit Messgeräten überprüft, was die Konsistenz beeinträchtigt.
Die Tiefe wird üblicherweise manuell mit Werkzeugen wie Tiefenmessschiebern und Messstiften gemessen: Ausrichtung nach Gefühl, Ablesen nach Augenmaß. Die Ergebnisse variieren je nach Bediener und Charge, weshalb nur Stichproben praktikabel sind. Bei einer Messzeit von wenigen Minuten pro Teil kann die manuelle Messung nicht mit der Produktion Schritt halten, und einzelne Teile außerhalb der Toleranz werden übersehen.
Die Merkmale werden Stück für Stück an separaten Messgeräten vermessen, und der Bezugspunkt verschiebt sich.
Breite, Tiefe, Höhe und Position werden von unterschiedlichen Messgeräten und an verschiedenen Stationen erfasst. Jedes erneute Einspannen und jeder Maschinenwechsel führt zu wiederholten Positionierfehlern; bei einer Keilnut mit geringer Toleranz kann dies fast das gesamte Toleranzbudget aufbrauchen. Die Messwerte landen schließlich verstreut in Papieraufzeichnungen, die keinem bestimmten Teil oder keiner Charge zugeordnet werden können.
II. Lösung: Optische Wellenmessmaschine der DSMY-Serie (integrierte Weißlichtsonde )
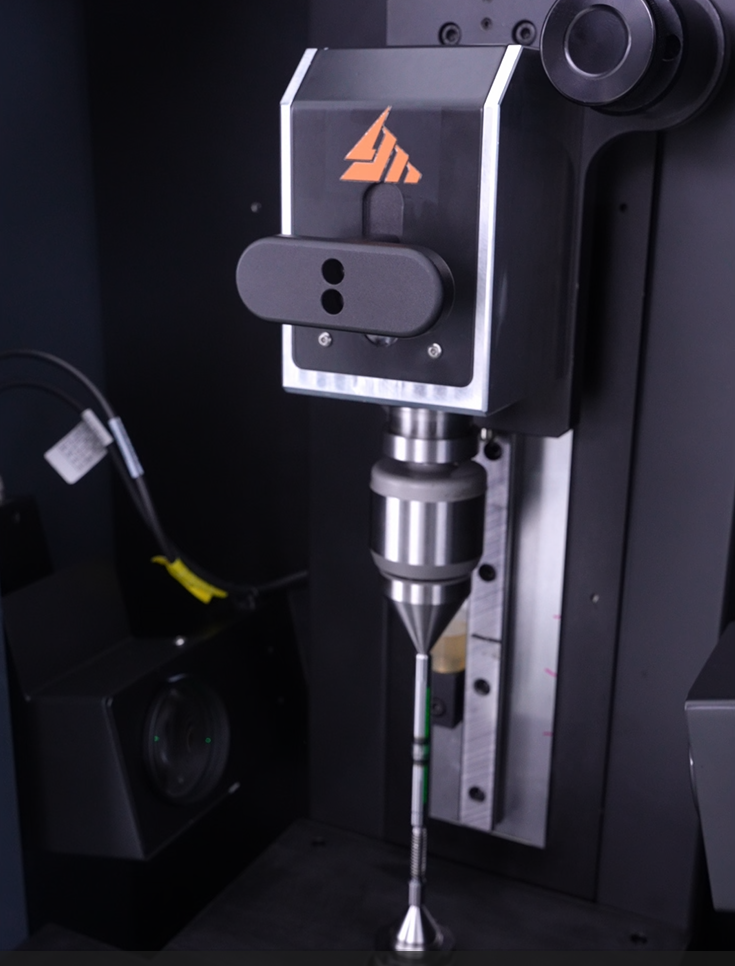
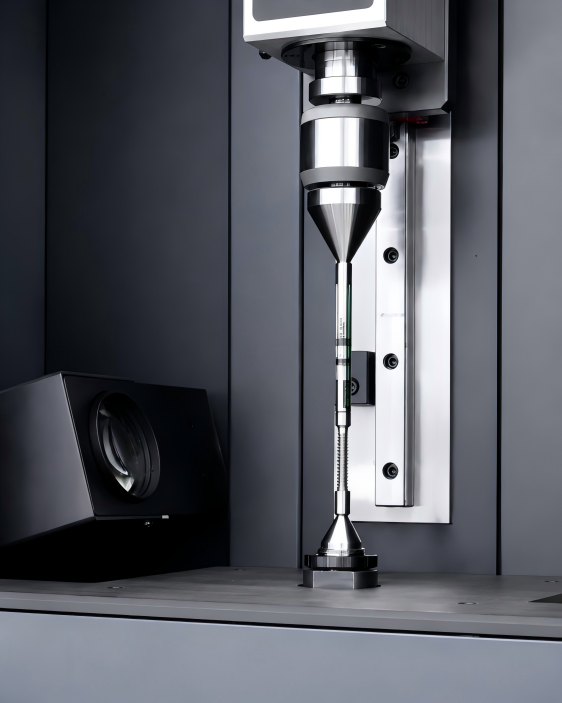
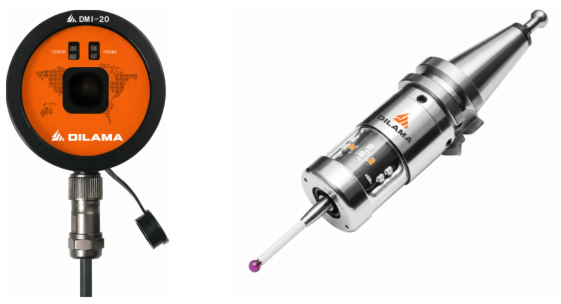
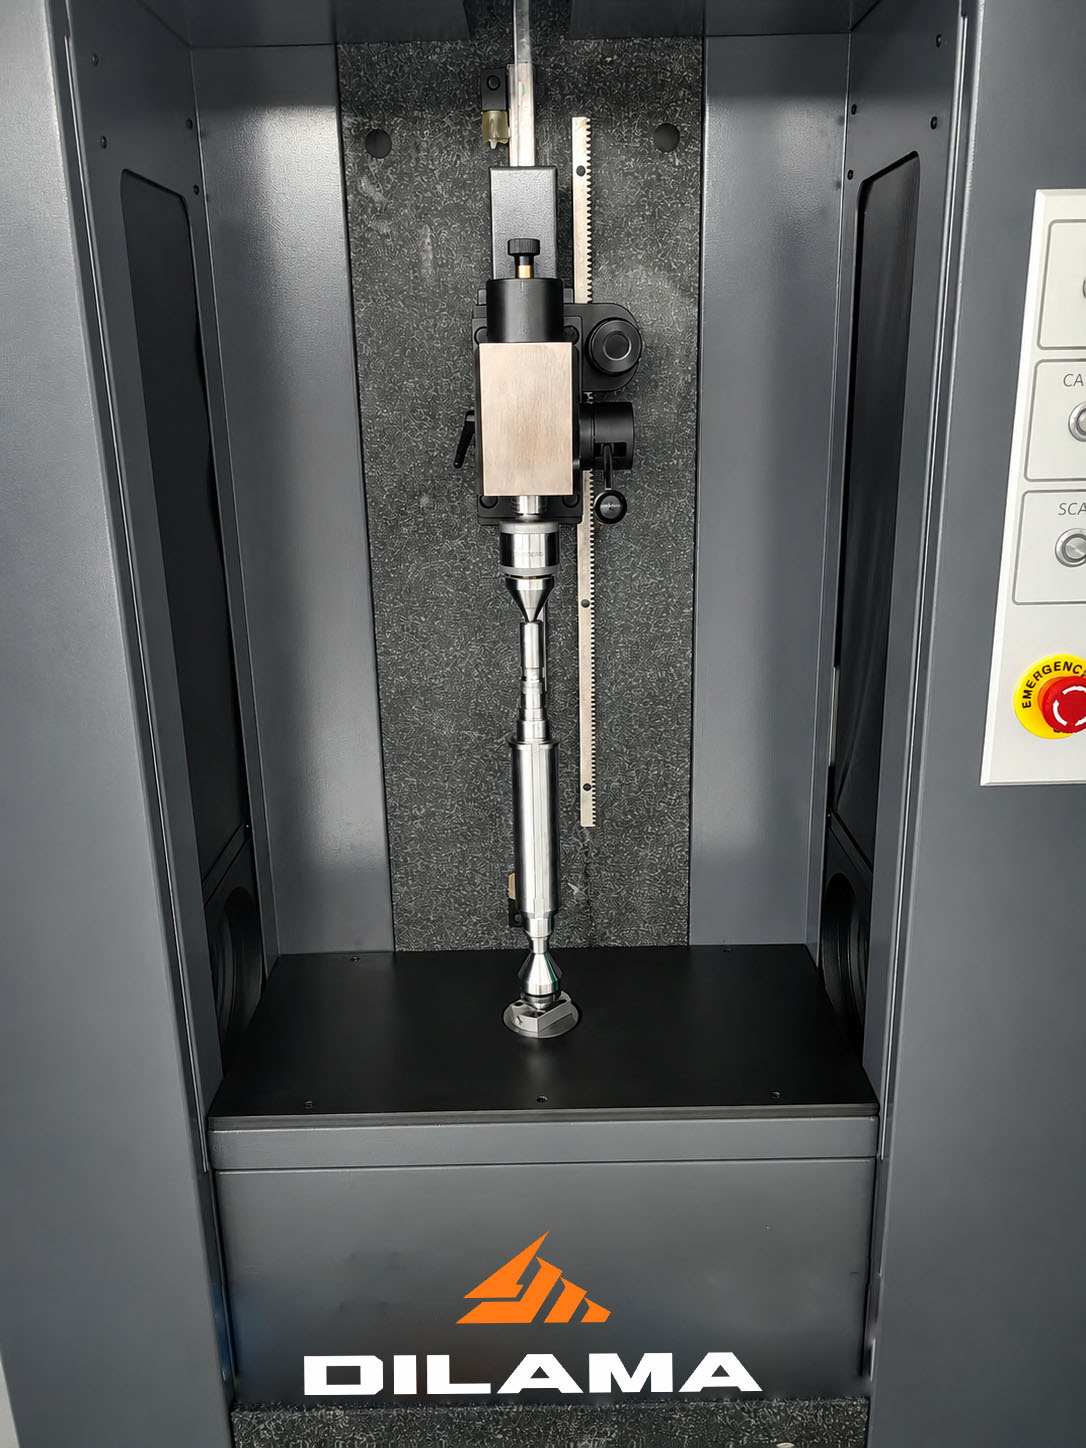
Die DSMY-Serie löst alle drei Probleme – verdeckte Nutenböden, stichprobenbasierte Prüfungen und fragmentierte Messungen – mit einem kombinierten Sensorsystem: bi-telezentrische Optik, eine 25-Megapixel-Flächenkamera und ein Weißlichtsensor. Der Weißlichtsensor ist präzise mit dem optischen System in einem Koordinatensystem kalibriert. Während sich das Werkstück dreht, erfasst das System gemeinsam den Drehwinkel und den Radius und generiert ein Polarkoordinatenprofil der Nut. Daraus werden Nutbreite, -tiefe und -höhe in einem einzigen Spannvorgang berührungslos gemessen. Drei Funktionen tragen direkt zur Lösung der drei Probleme bei: Der Weißlichtsensor macht den Nutenboden sichtbar, die Flächenkamera ermöglicht eine vollständige Prüfung anstelle von Stichproben, und die Einspannvorrichtung in Kombination mit der Software eliminiert die Rotation zwischen den Stationen und schließt den Datenkreislauf.
Weißlichtsonden-Verbundmessung – der Boden wird nicht länger verdeckt; Breite, Tiefe und Höhe werden in einem Durchgang ermittelt.
Die Weißlichtsonde ist präzise mit dem optischen System kalibriert und erfasst synchron mit der Werkstückrotation Drehwinkel und Radius. So werden die Polarkoordinaten der Nut berechnet und Breite, Tiefe und Höhe direkt gemessen. Dies ersetzt das Drehen mit Handmessgeräten und Offline-KMG-Prüfungen – ohne die Nutwände zu berühren oder die Oberfläche zu markieren.
25- Megapixel-Flächenscankamera – vollständige Inspektion in Sekundenschnelle, wiederholbar Teil für Teil.
26- Die bi-telezentrische Bildgebung erzeugt keine perspektivische Verzerrung. Die Kamera scannt über 1.000 unabhängige Kreise in einer einzigen Umdrehung und führt die Keilwellenvermessung – zusammen mit Wellendurchmessern, Lagerzapfen und Stirnflächen – innerhalb von Sekunden durch. Dank der Auflösung von 0,0001 mm bleibt die Punktdichte konstant und interpolationsfrei, sodass die Ergebnisse weder vom Bediener noch von der Charge beeinflusst werden. Stichproben werden durch eine 100%ige Prüfung ersetzt.
Eine Klemmung plus die Haycise-Datenschleife – alle Merkmale befinden sich im selben Koordinatensystem, und die Daten sind nachvollziehbar.
Keilnut, Außendurchmesser und Lagersitze werden in einer einzigen Aufspannung unter einem einzigen Koordinatensystem vermessen. Dadurch werden Positionierfehler beim Wechsel zwischen verschiedenen Maschinen vermieden. Ein Maschinensockel aus Granit mit automatischer Temperaturkompensation sorgt für stabile Ergebnisse im realen Fertigungsbetrieb. Die Haycise-Messtechniksoftware gewährleistet eine konsistente Kantenerkennung durch Kantenerkennung im Subpixelbereich von 0,1 µm, archiviert Daten automatisch mit Manipulationsschutz, unterstützt SPC-Analysen und die Integration in MES/Q-DAS, exportiert Berichte im PDF-, DFQ- und CSV-Format und erfüllt die Anforderungen an Werksaudits und Rückverfolgbarkeit.
III. Ergebnisse der Umsetzung
Genauigkeit und zerstörungsfreie Prüfung
Die Weißlichtsonde scannt in Polarkoordinaten, während sich das Werkstück dreht, sodass der Nutgrund nicht mehr von den Nutwänden verdeckt wird. Breite, Tiefe und Höhe werden in einem Durchgang berührungslos gemessen; die Nut und der Außendurchmesser liegen im selben Koordinatensystem, und die Ergebnisse sind reproduzierbar und nachvollziehbar.
Verbesserung der Inspektionseffizienz
Ein einziger Spannvorgang und wenige Sekunden ersetzen die mehrstufige Rotation an Messschiebern, Tiefenmessern, Messstiften und Koordinatenmessgeräten – die Einzelteilprüfung verkürzt sich von Minuten auf Sekunden. Für den Wechsel ist keine Neueinrichtung der Vorrichtung erforderlich: Code scannen, und das entsprechende Programm wird mit einem Fingertipp aktiviert. Das Verfahren eignet sich gleichermaßen für Kleinserien mit hoher Variantenvielfalt und die Prüfung ganzer Chargen.
Digitales Qualitätsmanagement und Rückverfolgbarkeit
Die Messdaten werden automatisch und manipulationsgeschützt archiviert und unterstützen die SPC-Prozessanalyse sowie die MES/Q-DAS-Integration. So entsteht ein vollständiges, rückverfolgbares QC-Register, das den Anforderungen der Werksaudits anspruchsvoller Kunden gerecht wird – und damit den Kreislauf von der Messung zurück zum Prozessfeedback schließt.
IV. Industrieanwendungen
Typische Anwendungsgebiete sind:
· Motorwellen: Überprüfung von Keilnuten und Außendurchmesser-Bezugspunkten an Motorwellen für Industrie- und Elektrofahrzeuge
· Antriebswellen für Kraftfahrzeuge: Prüfung der Keilnut an Getriebe- und Antriebswellen, optional kombiniert mit einer Überprüfung des Keilwellenbolzens.
· Getriebewellen und Kupplungen: Messung der Passgenauigkeit an Getriebewellenabschnitten und Kupplungsnabenbohrungen
· Hydraulik, Pumpen und Ventile: Keilwellen- und Zapfenmessung an Hydraulikpumpen- und Ventilwellen
· Werkzeugmaschinen und allgemeine Maschinen: Qualitätsprüfung von Keilwellen wie Spindeln und Gewindespindeln
Häufig gestellte Fragen (FAQ)
F: Welche Größe von Keilwellen kann die DSMY-Serie messen?
A: Der Messbereich ist modellabhängig: Das kompakte Modell DSMY203 deckt 220 × 30 mm ab, während die Serie bis zu einer maximalen Messlänge von 4.000 mm und einem maximalen Durchmesser von 280 mm reicht. Kundenspezifische Abmessungen sind erhältlich, von Mikromotorwellen bis hin zu hochbelastbaren Antriebswellen.
F: Wie wird eine Keilwelle ohne Zentrierlöcher eingespannt?
A: Die Zentrierspannung ist möglich, optional mit Dreibackenfutter, Magnetplatten, Kombinationsspitzen und einem automatischen Reitstock. Unregelmäßige Stirnflächen ohne Zentrierbohrungen werden mit Formspitzen gehalten, und ein Barcode-Scan ruft automatisch das entsprechende Messprogramm auf.
F: Wir stellen in der Kleinserienfertigung mit hoher Produktvielfalt häufig um. Wird die Qualitätskontrolle die Produktionslinie verlangsamen?
A: Nein. Für den Produktwechsel sind weder eine Neueinrichtung der Vorrichtung noch eine Neuprogrammierung erforderlich – ein Barcode, QR-Code oder RFID-Tag gleicht das Messprogramm automatisch ab und schaltet es mit einem Fingertipp um. Die Maschine eignet sich für die flexible, vielfältige Kleinserienfertigung und kann mit einer automatischen Be- und Entladeeinrichtung verbunden werden.