I. 業界背景と測定上の課題
キー付きシャフトは、キーとキー溝の嵌合によってトルクを伝達し、回転位置を固定します。これは、モーターシャフト、ドライブシャフト、ギアシャフト、その他の回転機械で最も一般的な接続方法です。キー溝の幅、深さ、高さ、位置精度によって、キーの負荷のかかり方や駆動のスムーズさが決まります。溝が浅すぎるとキーが適切に嵌合せず、深すぎるとキーが溝の中でぐらつき、振動や騒音が発生します。また、キー溝はシャフト表面に埋め込まれているため、光学検査と手動検査の両方で検査が困難な箇所でもあります。業界全体で、次の3つの問題が繰り返し発生しています。
鍵穴の床面は隠れているため、深さを正確に測定することはできません。
両側の壁がスロットの底部を塞いでいるため、バックライトによる輪郭測定ではスロット開口部の輪郭しか捉えられず、実際の底面形状や角の半径は画像に写らない。そのため、すべての深さ測定値には曖昧さが伴う。許容範囲外の深さは、機械の振動、騒音、あるいはキーの破損といった形で、組み立て時まで明らかにならないことが多い。
深さはゲージを使って手作業で抜き取り検査されるため、一貫性が損なわれる。
深さは通常、デプスキャリパーやゲージピンなどの工具を用いて手動で測定されます。位置合わせは感覚で行い、読み取りは目視で行います。測定結果は作業者間やロット間でばらつきが生じるため、抜き取り検査のみが現実的な方法となります。部品1個あたり数分かかるため、手作業による測定では生産ペースに追いつけず、許容範囲外の部品が見落とされてしまう可能性があります。
特徴は個別のゲージで一つずつ測定され、基準点がずれる。
幅、奥行き、高さ、位置はそれぞれ異なるゲージと異なるステーションで測定されます。クランプの再装着や機械間の移動のたびに、位置決め誤差が繰り返し発生し、結果に反映されます。特に公差の厳しいキー溝では、それだけで公差のほぼ全てを使い果たしてしまう可能性があります。測定値は紙の記録に散在し、特定の部品やバッチに遡って追跡することはできません。
II.ソリューション: DSMYシリーズ光学式シャフト測定機(白色光プローブ内蔵)
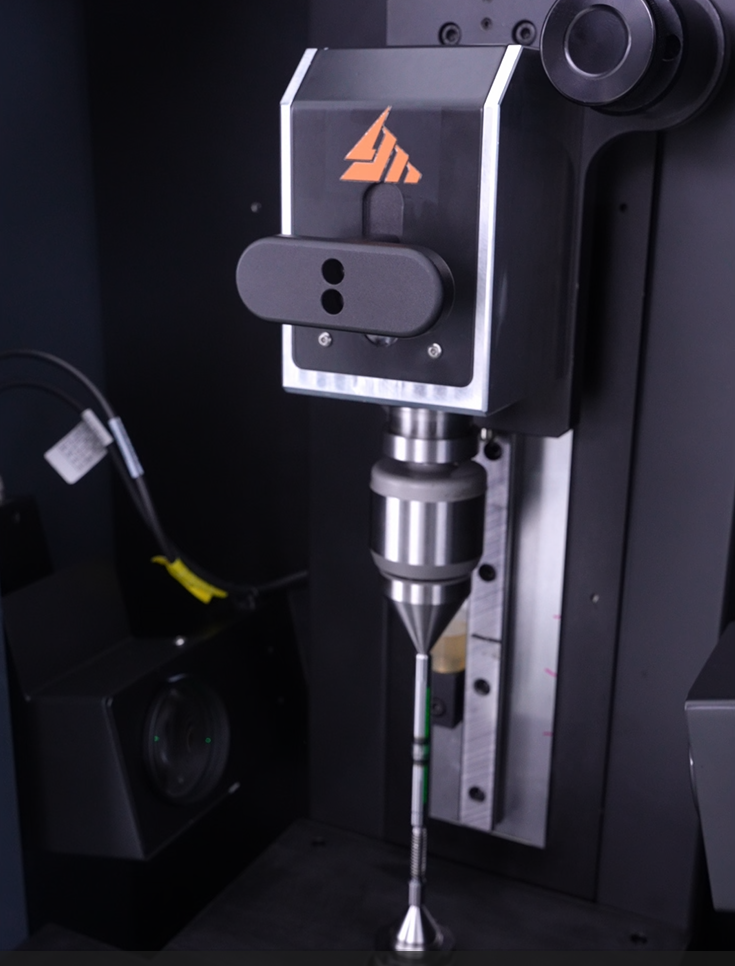
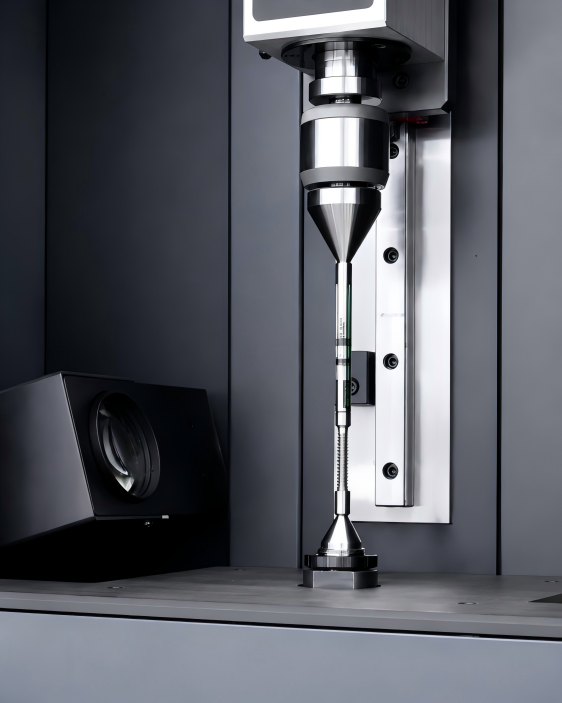
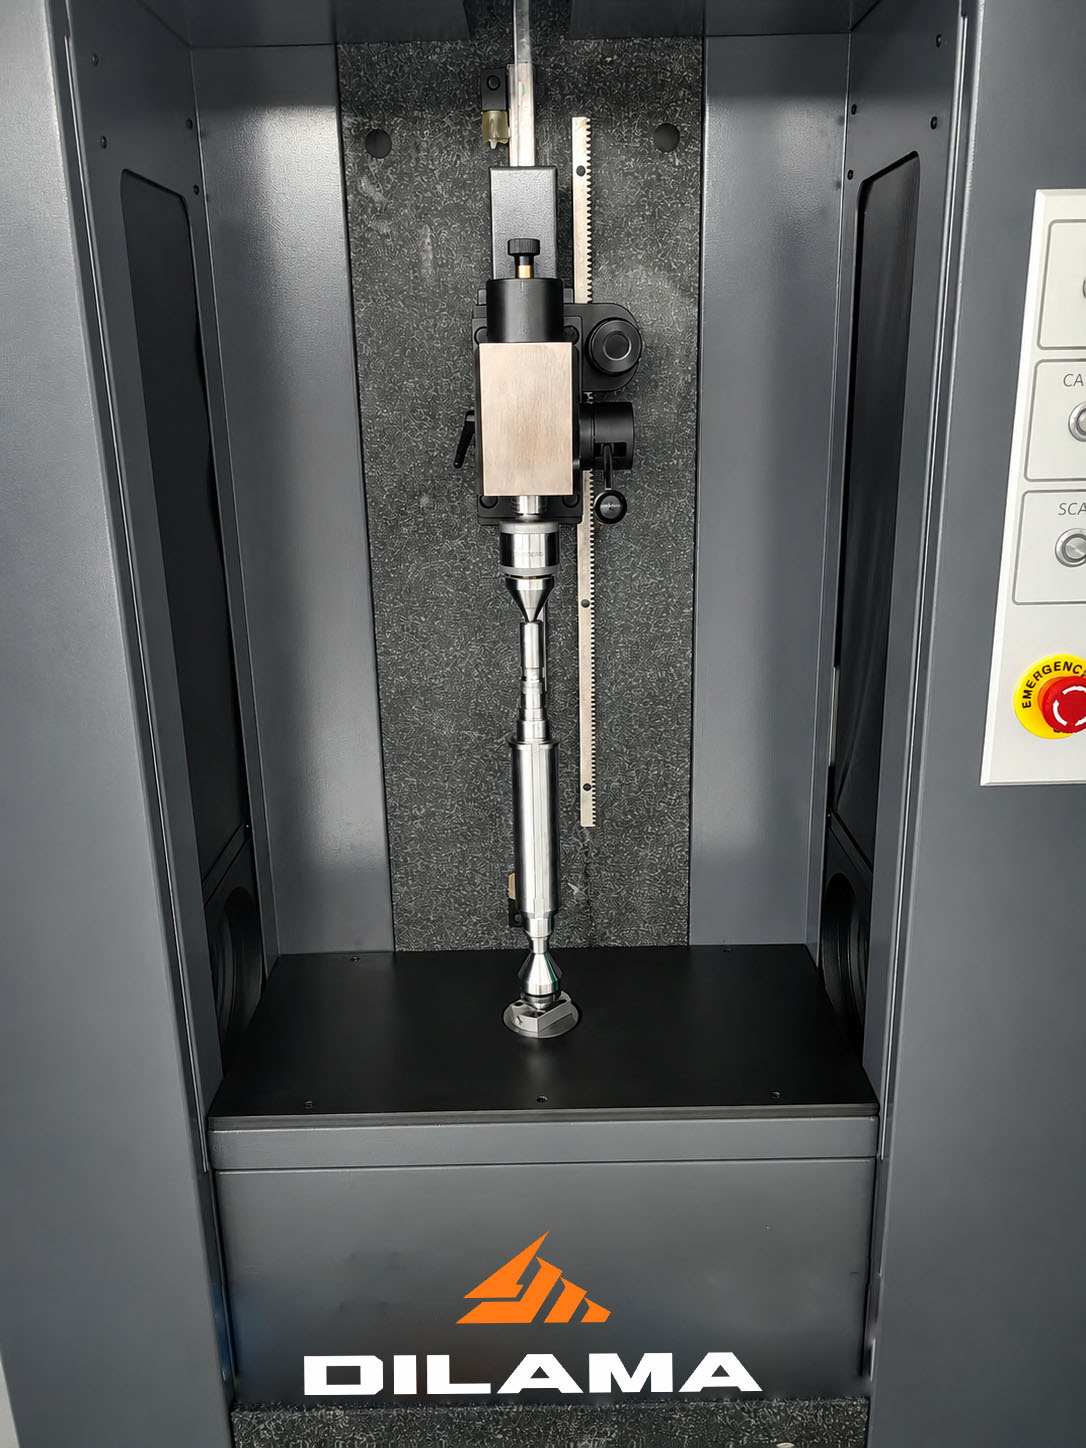
DSMYシリーズは、隠れたキー溝底、サンプリングベースの検査、断片的な測定という3つの問題すべてに、バイテレセントリック光学系、25メガピクセルのエリアスキャンカメラ、白色光プローブからなる複合センサー構成で対応します。白色光プローブは、1つの座標系で光学系と正確に同期校正されています。ワークピースが回転すると、システムは回転角度と半径値を同時に記録し、キー溝の極座標プロファイルを生成します。このプロファイルから、キー溝の幅、深さ、高さを、1回のクランプで完全に非接触で測定します。3つの機能が3つの問題に直接対応します。白色光プローブによりキー溝底が見えるようになり、エリアスキャンカメラによりサンプリングが100%検査になり、シングルクランプとソフトウェアによりステーション間の回転がなくなり、データループが閉じられます。
白色光プローブによる複合測定 ― 床面はもはや隠れていません。幅、奥行き、高さが一度の測定で得られます。
光学システムと精密に同期校正された白色光プローブは、ワークピースの回転中に回転角度と半径値を同期的に記録し、キー溝の極座標を生成するとともに、幅、深さ、高さを直接読み取ります。これにより、手動ゲージによる回転測定やオフラインCMMによるチェックが不要になり、スロット壁に触れたり表面にマーキングしたりすることなく測定が可能になります。
25-メガピクセルエリアスキャンカメラ ― 数秒で全体検査が可能、部品ごとに繰り返し検査が可能。
26-両テレセントリックイメージングにより、遠近歪みは発生しません。カメラは1回の回転で1,000個以上の独立した円をスキャンし、キー溝の測定に加え、軸径、ベアリングジャーナル、端面の測定を数秒以内に完了します。0.0001mmの分解能スケールで動作するため、補間処理なしで点密度を一定に保ち、オペレーターやバッチによる結果の影響を受けません。100%検査により、抜き取り検査が不要になります。
クランプ1つとHayciseデータループを組み合わせることで、すべての特徴点が同じ座標系内に収まり、データの追跡が可能になります。
キー溝、外径、ベアリング座はすべて、単一の座標系で一度のクランプで測定されるため、機械間を移動する際の繰り返し位置決め誤差が解消されます。自動温度補償機能を備えた花崗岩製の機械ベースにより、実際の製造現場でも安定した測定結果が得られます。Hayciseの計測ソフトウェアは、0.1μmレベルのサブピクセルエッジ抽出により一貫したエッジ判定を保証し、改ざん防止機能付きでデータを自動的にアーカイブし、SPC分析とMES/Q-DAS統合をサポートし、PDF、dfq、CSV形式のレポートをエクスポートし、工場監査およびトレーサビリティ要件を満たします。
III.実施結果
精度と非破壊検査
ワークピースの回転に合わせて白色光プローブが極座標でスキャンするため、キー溝の底面がスロット壁によって遮られることはありません。幅、深さ、高さは一度の測定で完全に非接触で計測され、キー溝と外径基準面が同じ座標系で一致するため、測定結果は再現性とトレーサビリティが確保されます。
検査効率の改善
クランプを一度締めるだけで数秒で完了するため、ノギス、デプスゲージ、ゲージピン、CMMなどの複数の測定器を順番に回す必要がなくなり、部品ごとの検査時間が数分から数秒に短縮されます。切り替え時に治具の再設定は不要です。コードをスキャンするだけで、対応するプログラムがワンタップで切り替わります。多品種少量生産からロット検査まで、あらゆる生産形態に対応します。
デジタル品質管理とトレーサビリティ
測定データは改ざん防止機能付きで自動的にアーカイブされ、SPCプロセス分析とMES/Q-DAS統合をサポートし、ハイエンド顧客の工場監査を満たす完全かつ追跡可能な品質管理台帳を構築することで、測定からプロセスフィードバックへのループを閉じます。
IV. 産業応用
代表的な用途としては以下のようなものがあります。
・ モーターシャフト:産業用および新エネルギー車用モーターシャフトのキー溝および外径基準値の検査
・ 自動車用ドライブシャフト:トランスミッションおよびドライブアクスルシャフトのキー溝検査(オプションでスプラインオーバーピン検証と組み合わせる)
・ ギアシャフトとカップリング:ギアボックスシャフトセクションとカップリングハブ穴のキー嵌合形状の測定
・ 油圧、ポンプ、バルブ:油圧ポンプおよびバルブシャフトのキー溝とジャーナルの測定
・ 工作機械および一般機械:スピンドルやリードスクリューなどのキー付きシャフトの品質検査
よくある質問(FAQ)
Q:DSMYシリーズは、どのサイズのキー付きシャフトを測定できますか?
A:測定範囲は機種によって異なります。コンパクトなDSMY203は220×30mmの範囲をカバーし、シリーズによっては最大測定長さ4,000mm、最大直径280mmまで対応可能です。マイクロモーターシャフトからヘビーデューティードライブシャフトまで、特注サイズにも対応いたします。
質問:中心穴のないキー付きシャフトはどのように固定するのですか?
A:センタークランプに対応しており、オプションで3爪チャック、マグネットプレート、コンビネーションセンター、自動心押し台をご利用いただけます。センター穴のない不規則な端面はフォームセンターで保持でき、バーコードスキャンで対応する測定プログラムが自動的に呼び出されます。
質問:多品種少量生産では、頻繁に工程変更を行います。検査によって生産ラインの速度が低下するでしょうか?
A:いいえ。切り替え時に治具の再設定や再プログラミングは不要です。バーコード、QRコード、またはRFIDタグが自動的に測定プログラムと照合され、ワンタップで切り替えられます。この機械は、柔軟な多品種少量生産に適しており、自動ロード/アンロードシステムと連携させることも可能です。