以前、ある精密減速機メーカーが、実際の生産現場で遭遇した問題をDILAMAの技術チームに報告しました。
「ウォームギアの精密検査結果はすべて要求事項を満たしているのに、なぜギアボックスに組み込んだ後も騒音や振動が発生するのでしょうか?」
顧客の既存の検査プロセスでは、歯形やリードなどの主要パラメータについて既にウォームの検査が行われていましたが、実際の組み立てと動作において、製品の伝達性能は期待を満たしませんでした。技術的な議論と分析の結果、問題は単一の寸法パラメータに起因するものではなく、ウォームの複雑な空間的な螺旋状の歯面特性、総合的な歯面誤差、および検査データの一貫性に関連していることが判明しました。
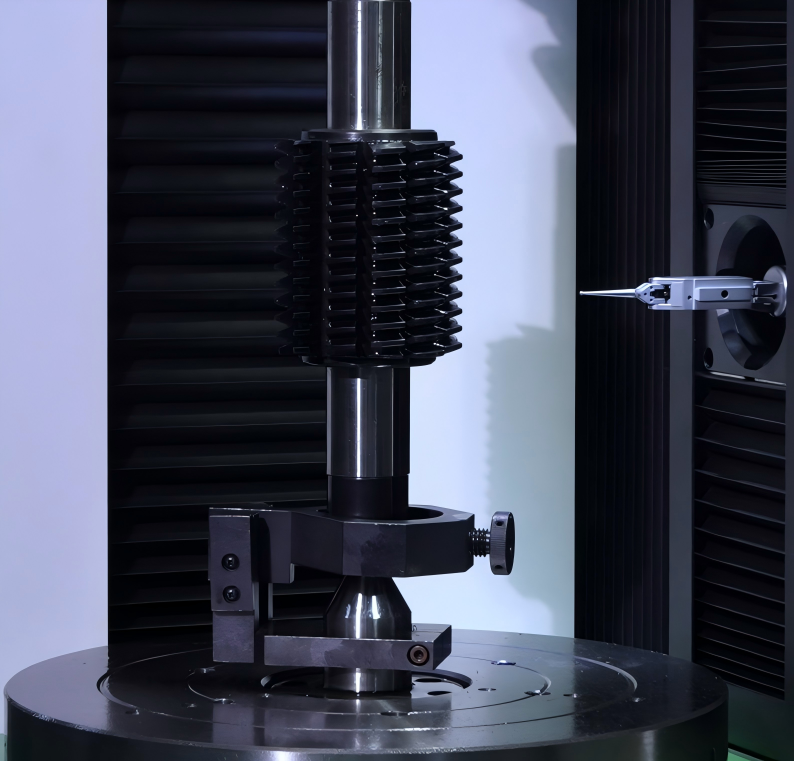
従来の検査方法では、歯形、らせん線、リードなどのパラメータを個別に測定するために、通常、異なる装置が使用されます。複数回のクランプ操作や繰り返し位置決めを行うと、基準点がずれやすく、統一された座標系内で全ての検査データを包括的に分析することが困難になります。
そのため、製造現場では検査結果が要求事項を満たしていても、組み立て後に騒音や振動の問題が残ることがよくあります。同時に、包括的な歯面データが不足しているため、異常の原因を迅速に特定することが難しく、製品の品質管理や工程最適化に悪影響を及ぼしています。
ECON 30ウォームギア測定ソリューション
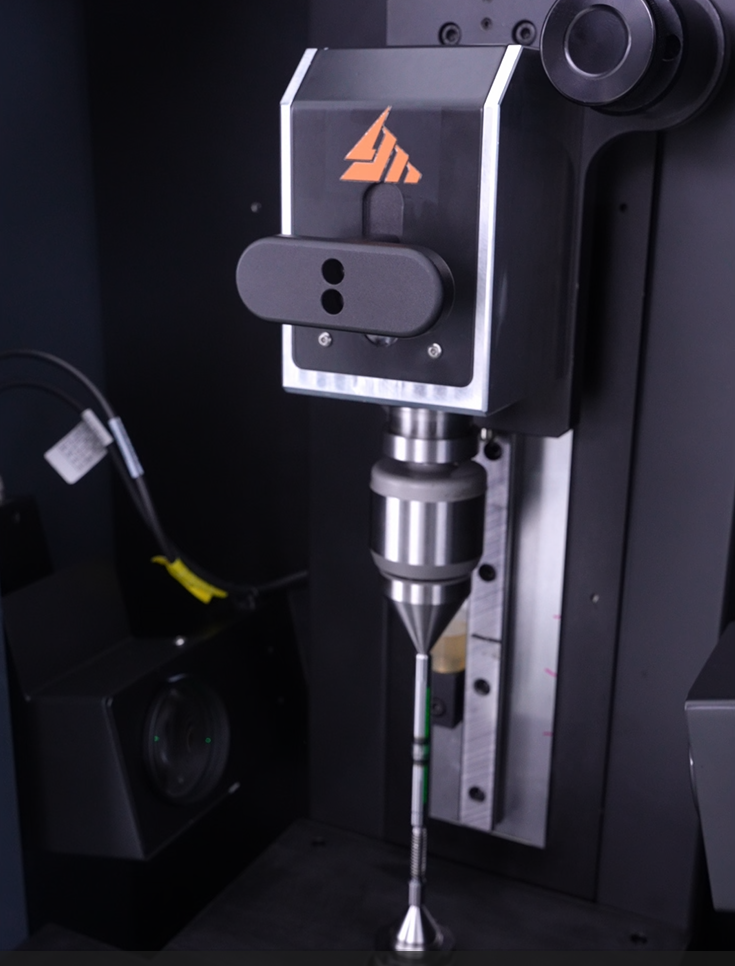
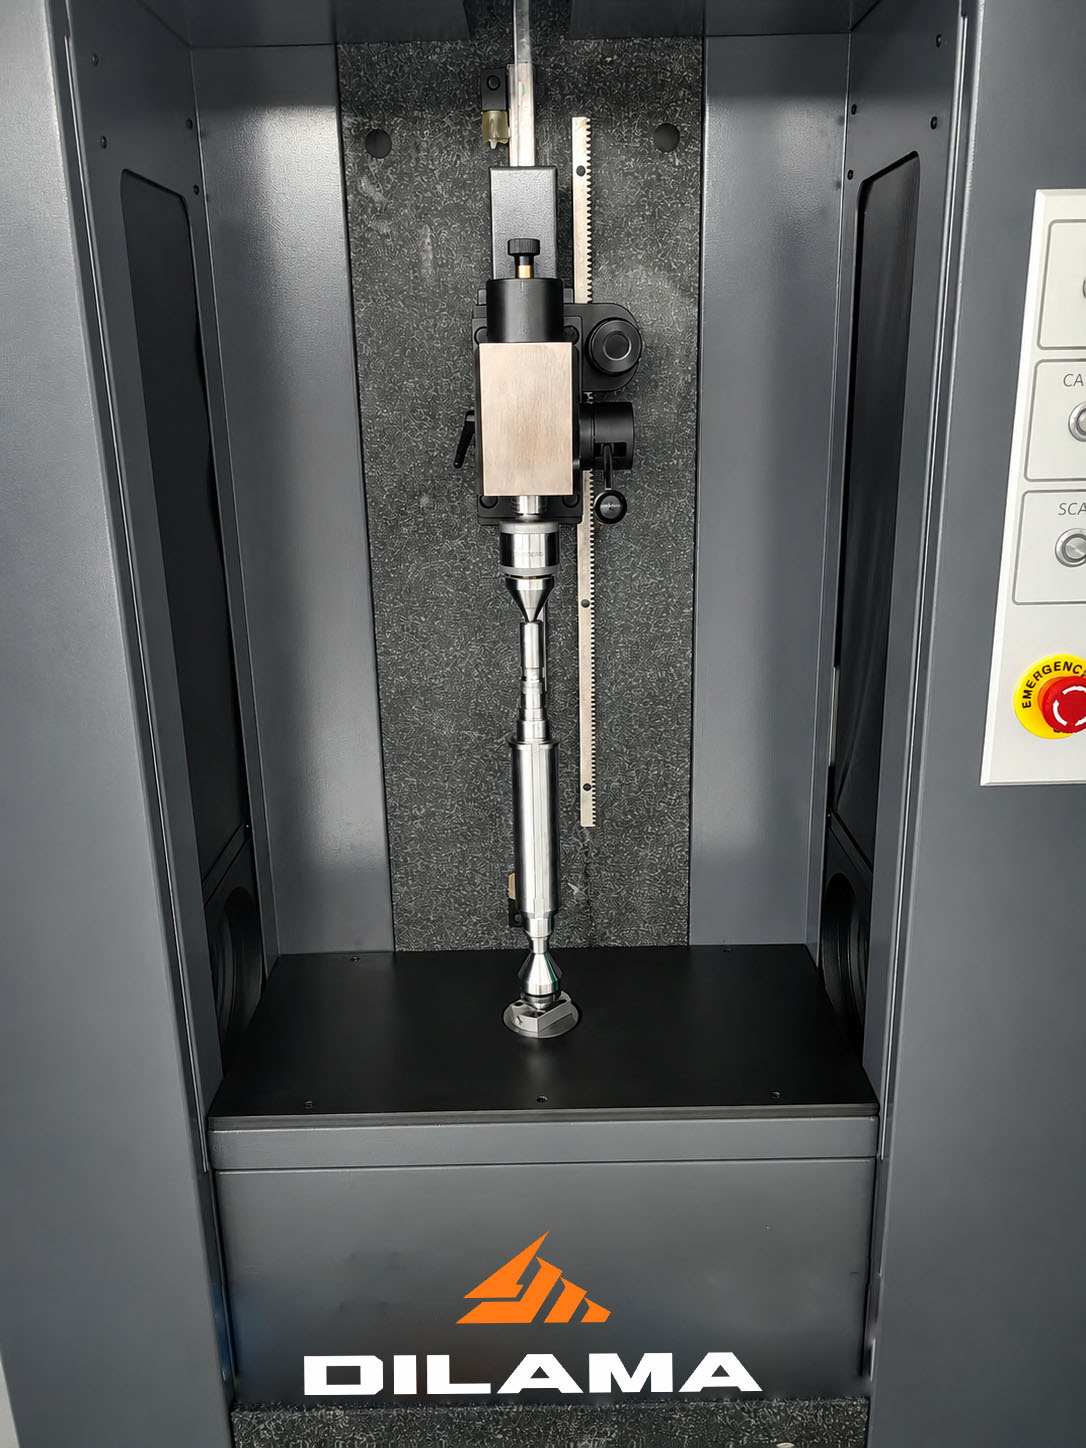
寸法検査は合格するものの、実際の伝動性能が不安定なウォームギアの問題に対処するため、DILAMAはウォームギア用精密検査ソリューション「ECON 30ギア測定センター」を開発しました。このソリューションは、単一パラメータ検査から包括的な空間歯面解析へとアップグレードすることで、ウォームギアのかみ合い性能に影響を与える主要因を徹底的に評価することを可能にします。
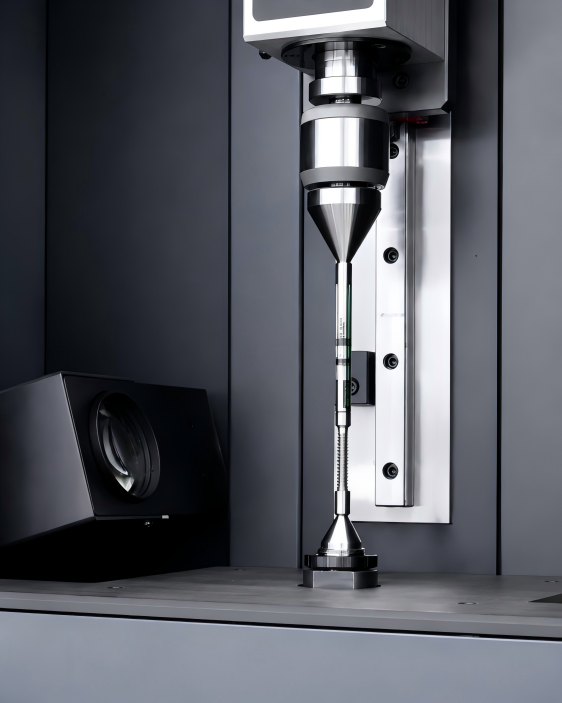
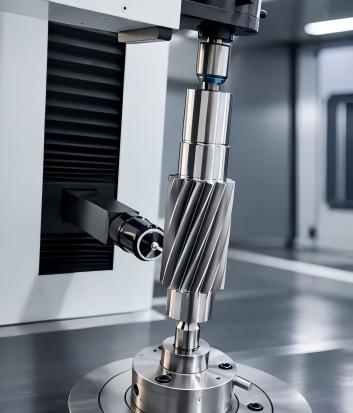
ECON 30は、 4軸座標測定システムを搭載し、ワークピースの回転軸とX軸およびZ軸の協調動作により、ウォームの空間的ならせん歯面を高精度に生成測定します。このシステムは、 TESA (スイス)製の高精度誘導プローブを搭載しており、0.2mmという極細のプローブ先端にも対応しているため、小型モジュールや狭い歯溝といった複雑なウォーム構造でも安定したデータ取得が可能です。
ECON 30は、試験対象のワームの設計パラメータと理論的な歯形データに基づいて、単一のセットアップで空間的ならせん歯形を高精度にサンプリングします。実際の測定データと理論的な歯形を比較することで、以下のことが可能になります。
・ 歯の形状エラー検出
・ ヘリックスエラー検出
・ リードエラー検出
・ ラジアル振れ検出
・ 歯面エラーの総合評価
すべての測定データは統一された座標系に基づいて生成されるため、異なる検査項目間で相関データ分析が可能になります。このアプローチにより、複数の装置や繰り返しセットアップによって生じる基準値のずれを防ぎ、根本原因分析、加工プロセスの最適化、および伝送性能の向上に役立つ信頼性の高いデータを提供します。
アプリケーションの価値
ECON 30ウォームギア測定ソリューションを使用することで、製造業者は単一パラメータの検査から包括的な歯面品質管理へと移行でき、生産の一貫性、伝達の信頼性、および問題解決の効率を向上させることができます。
このソリューションは、以下の分野で幅広く活用されています。
精密減速機および伝動部品
ウォームギア減速機の受入検査、工程内検査、および最終検査用。
CNC回転テーブル、旋回テーブル、工作機械伝動システム
高精度インデックス機構および送り機構の品質管理用。
自動車用ステアリングシステムおよび自動化機器
量産用途におけるウォームギアペアの信頼性の高い検査のために。
よくある質問
Q:ウォームギアの測定とインボリュート円筒歯車の測定の違いは何ですか?
A:標準的なインボリュート歯面を持つ円筒歯車とは異なり、ウォームギアは連続的に変化するリードを持つ複雑な空間螺旋状の歯面を備えています。正確な測定には、3D歯面を捉えて解析するために、直線軸と回転軸の協調的な動きが必要です。
Q:歯形誤差とリード誤差は、ウォームギアの性能にどのような影響を与えますか?
A:歯形誤差はウォームとウォームホイールの接触状態に影響を与え、リード誤差は噛み合いの一貫性と伝達のスムーズさに影響を与えます。正確な故障診断を行うには、両方のパラメータを同じ座標系で解析する必要があります。
Q:ECON 30の測定データは、製造プロセスの最適化に役立ちますか?
A:はい。測定結果はワークピース情報ごとにアーカイブされ、検査レポートとしてエクスポートされ、加工プロセスにフィードバックされることで、品質トレーサビリティとクローズドループ製造管理をサポートします。